Processado de tuberías y tubos largos con FlexCNC
El viejo dicho “El tiempo es dinero y el dinero es tiempo” tiene una verdad especial en una planta de mecanizado. Los gerentes de planta y los ingenieros de fabricación analizan continuamente herramientas y procesos en busca de tareas laboriosas que puedan acelerarse sin reducir la seguridad o la calidad de los componentes. En una planta con múltiples turnos, ahorrar segundos en una tarea recurrente se traduce en una productividad considerable durante todo el día.
Muchas plantas parecen tener un vacío de tiempo que consume valiosas horas de trabajo, como cuando un operador tiene que cambiar los tornillos o preparar el próximo trabajo. Pero la planta de Marshfield, Wisconsin, de Felker Bros. Corp., logró el ahorro de tiempo convirtiendo un centro de mecanizado en una máquina multifunción.
Durante más de 100 años, Felker Bros. ha fabricado productos de tuberías fabricados a medida para una variedad de industrias, incluida la de tratamiento de aguas residuales. Las plantas de la empresa en Marshfield y Plover, Wisconsin, y Glasgow, Kentucky, reciben cada día una amplia gama de tamaños de tuberías y materiales, con diferentes necesidades de perforación, lo que supone una carga adicional para los procesos de perforación y desbarbado de Felker Bros.
La empresa utilizaba una fresadora en un sistema lineal y quería

Delegó los trabajos más complejos a una empresa que cuenta con un sistema de láser para tuberías. La compra de un láser para tuberías era costosa y el corte por plasma no ofrecía la calidad requerida, lo que provocaba la acumulación de residuos que requería limpieza. Por eso, Felker Bros. recurrió a la mecanización CNC.

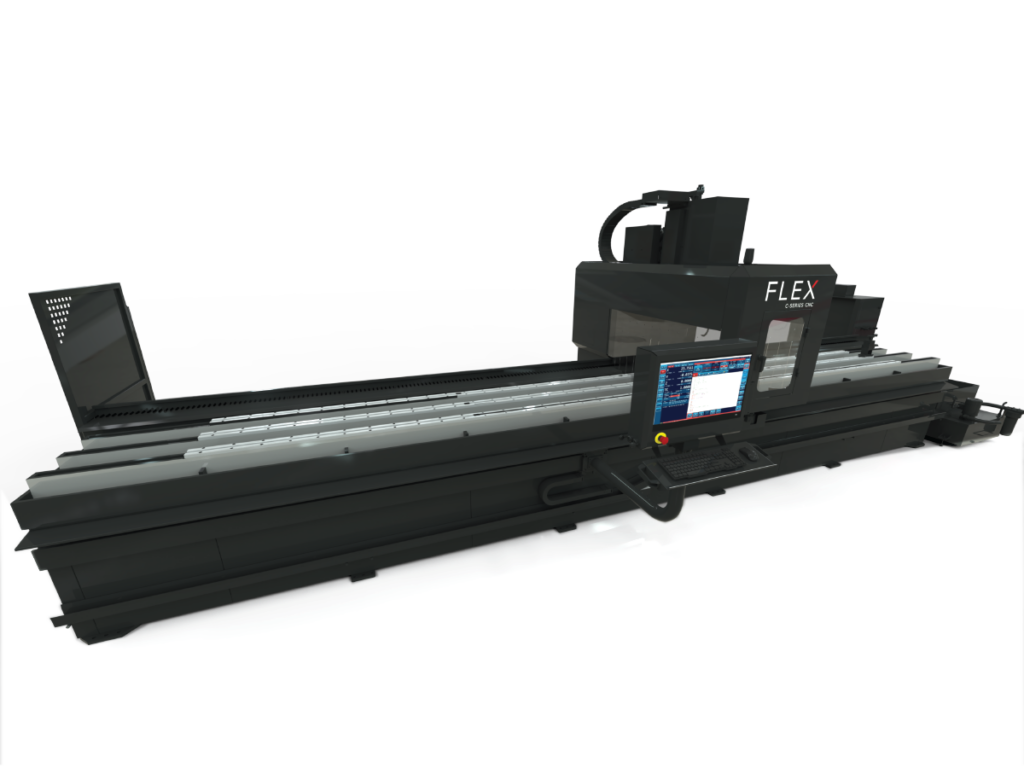
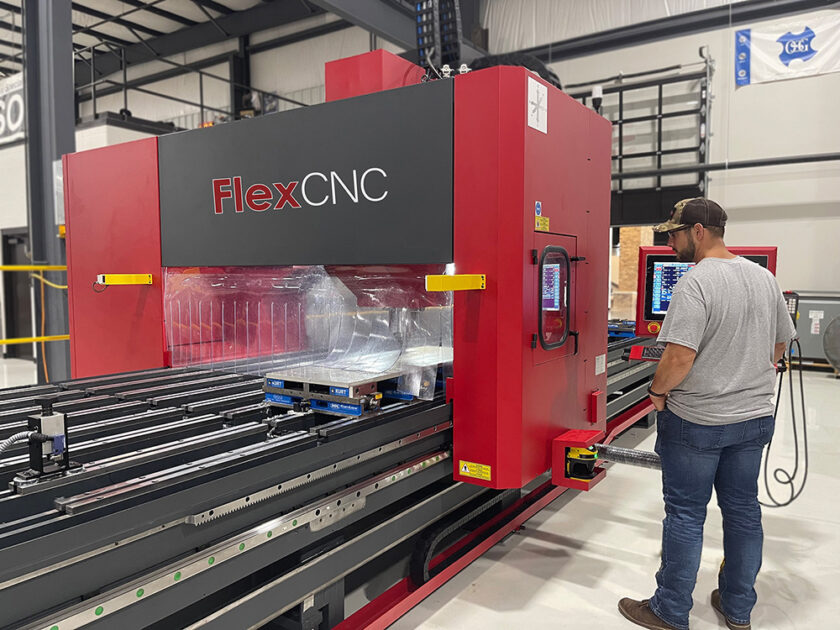
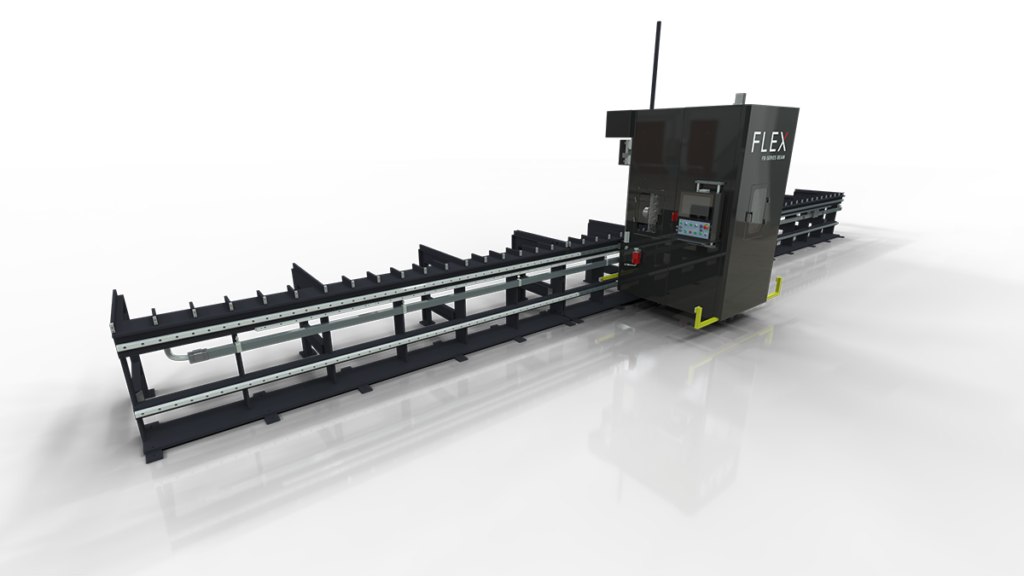
Josh Bohman, miembro del comité de desarrollo de productos, se encontró con máquinas de FlexCNC, En Wapakoneta, Ohio, mediante una búsqueda en Internet. Tras determinar el coste total del proyecto y los requisitos para el diseño de la planta, la preparación del terreno, la instalación y el flujo de trabajo, el director de planta Jim Kluball compró un C-Series 35-02. La fresadora de 35 pies de largo con plataforma abierta procesa de forma eficiente componentes grandes o largos. El equipo fue pedido en diciembre de 2017 y instalado en junio de 2018.
Antes, con su fresadora, Felker Bros. seguía un proceso en múltiples etapas en el que un operador marcaba y perforaba manualmente los agujeros, deslizaba el tubo a través de un dispositivo de fijación hasta la siguiente posición, lo sujetaba y repetía el proceso hasta llegar a la posición final a lo largo de toda la longitud del tubo, asegurándose de que todo estuviera perfectamente nivelado y en línea. El perfilado se realizaba en fresadoras CNC verticales.
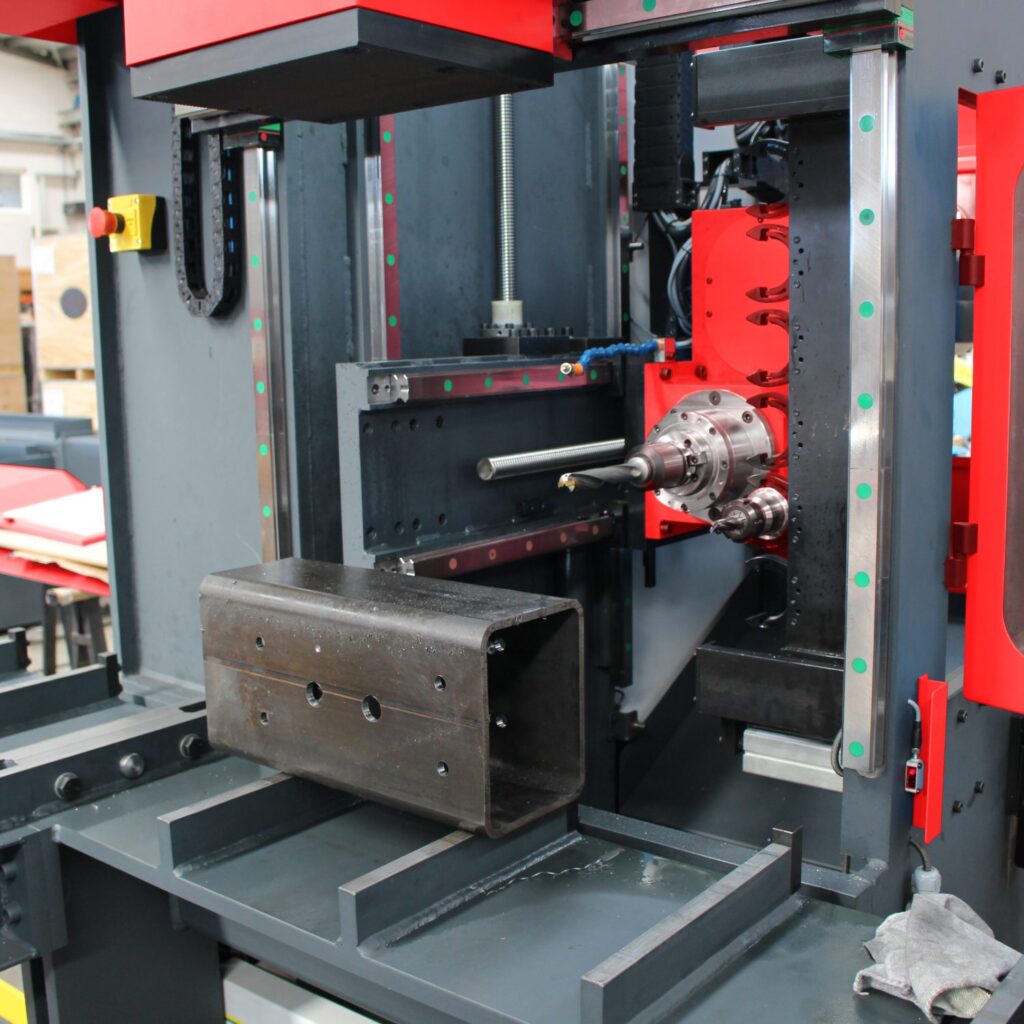
El C-Series 35-02, Sin embargo, realiza perforaciones, fresado y biselado en una sola configuración. Como ventaja adicional, el fabricante eliminó un centro de mecanizado, ya que la nueva máquina realiza la función de varios centros de mecanizado.
Ahora, alguien programa una parte y envía el programa a la máquina. Un operador fija la tubería dentro de la máquina con la fijación adecuada y llama al programa. Ya sea que se trate de un solo agujero o de 30, la fresadora de plataforma abierta realiza la perforación más pesada. Un cuarto eje gira para realizar perforaciones de perfil o de otros agujeros en algunas de las piezas más difíciles de Felker Bros., con una rotación de 180° desde los orificios originales. El operador retira la tubería antes de extraerla y sustituirla por una nueva para la perforación.
Aunque el equipo era relativamente nuevo en el mundo de los CNC, encontró que el nuevo equipo era fácil de usar y que la curva de aprendizaje se reducía gracias al entrenamiento en FlexCNC.
“El mayor desafío fue diseñar los accesorios correctos para asegurar el tubo, hacer el cambio rápido y utilizar el equipo adecuado”, dijo Don Pannhoff, ingeniero de fabricación de Felker Bros. “La programación es fácil y compatible con el código G.”
La planta maneja tuberías de diámetro de 3 a 14 pulgadas y de hasta 35 pies de longitud. La mayoría de las tuberías de acero inoxidable tienen un diámetro de 4 pulgadas y una longitud de 21 pies, y requieren agujeros de 5⁄8 a 7⁄8 pulgadas. Felker Bros. estimó que cuando perfora agujeros de 5⁄8 pulgadas cada 8 pulgadas en tuberías de diámetro de 4 pulgadas, con un largo de 21 pies, el tiempo de perforación se reduce en un 50 por ciento en comparación con el método anterior.
Además de ahorrar tiempo y aumentar las ventas, la precisión de la ubicación de los agujeros y de los orificios es mayor que con el proceso manual. Las demandas y los componentes varían de día en día, pero ahorrar la mitad del tiempo que antes se tardaba en perforar un tubo podría equivaler a perforar el doble de tubo cada día.
En el pasado, los errores en el diseño hacían que se recortara una sección y se uniera o soldara con soldadura a presión una nueva pieza de tubería. Esto consumía material adicional y podría provocar que se perdiera la fecha de envío.
Una ventaja adicional de la nueva máquina llegó al final de los tubos. Mientras que el corte con láser requería un pie adicional de tubo para agarrar la pieza y rotarla, la máquina FlexCNC puede rotar la pieza tal cual, lo que ahorra al cliente el coste de comprar más material, que acaba siendo desperdicio.
Al combinar múltiples pasos en un solo proceso, el centro de mecanizado puede procesar algunas de las piezas más complejas más rápidamente. Cada segundo ahorrado suma horas a lo largo del día —y ahorrar tiempo al mismo tiempo que se aumenta la productividad y la precisión es una ventaja evidente para Felker Bros.
