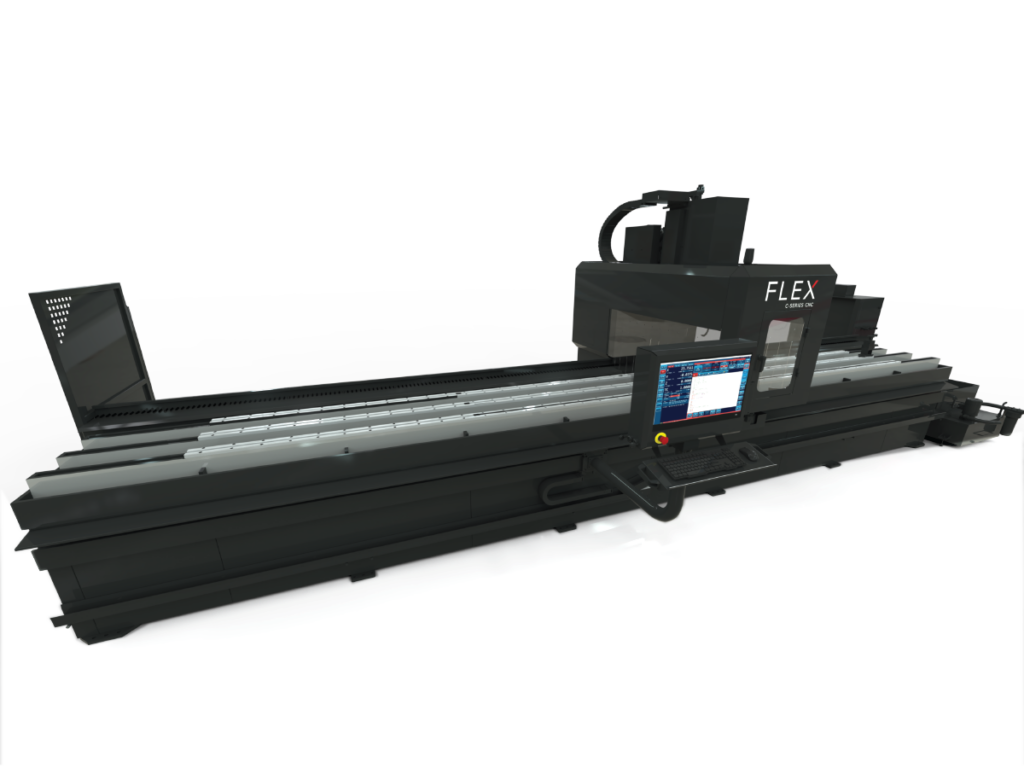
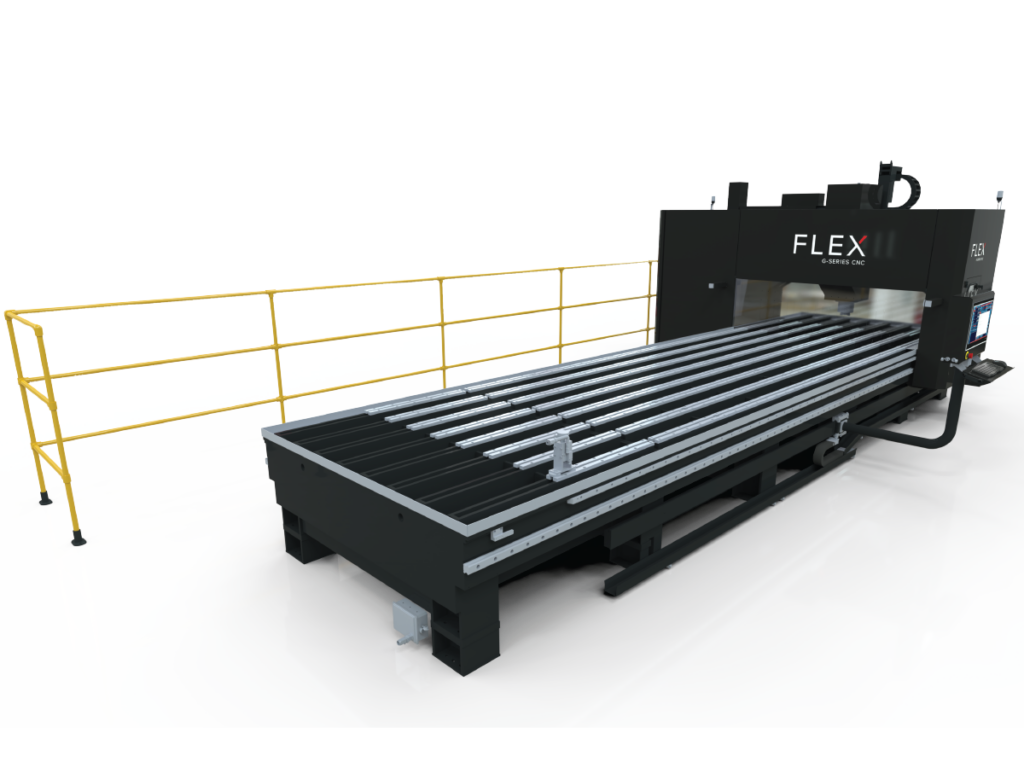


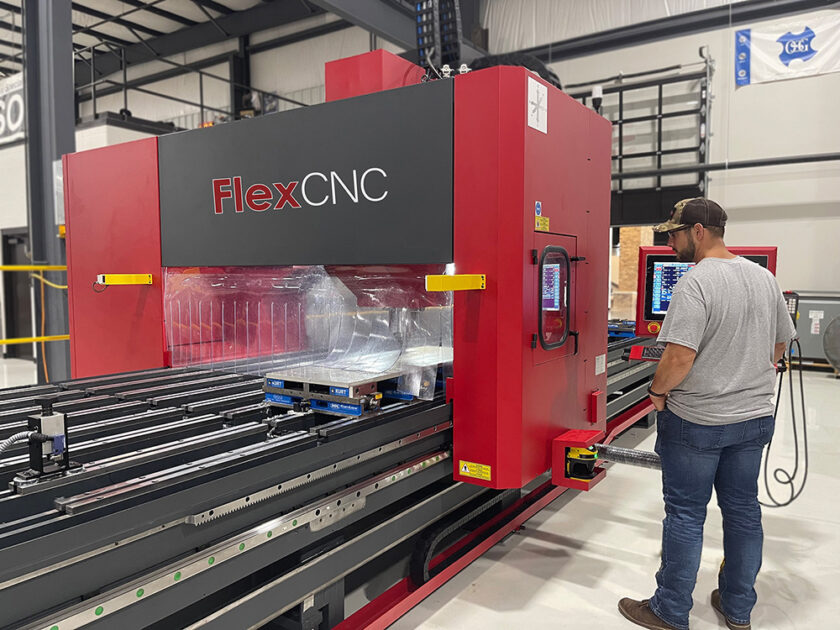
Los láseres de tubo son máquinas potentes y eficientes conocidos por el corte preciso de tubos y diversos materiales largos. Sin embargo, su alto precio y especialización suelen hacerlas poco prácticas para tiendas con volúmenes más bajos o necesidades de procesamiento más variadas. Si estás explorando alternativas económicas a los láseres de tubo, la FlexCNC (centro de mecanizado vertical de gran tamaño) Se destaca como una herramienta versátil, Solución económica.
*sujeta a la aprobación del crédito*
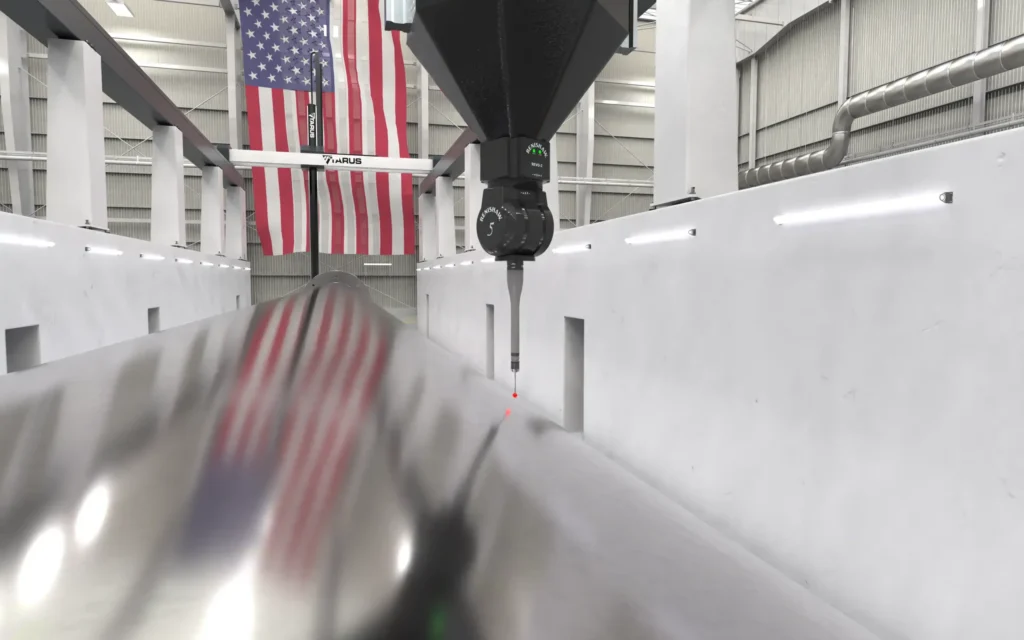
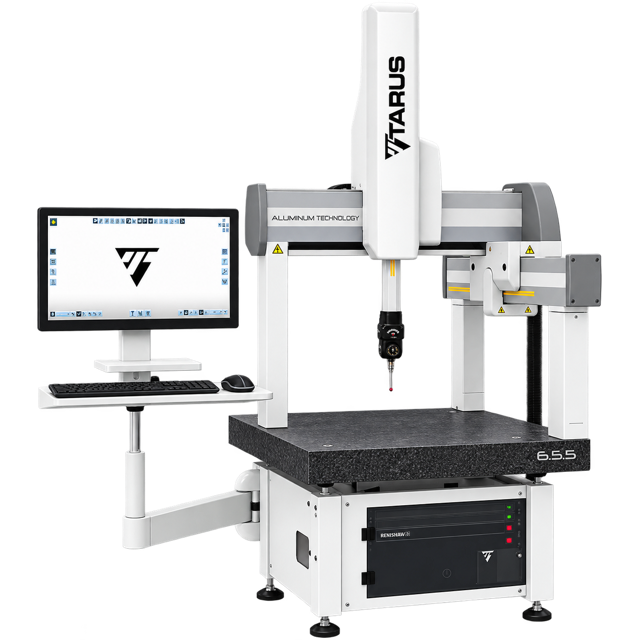
Máquinas de trabajo flexibles ha adquirido TARUS, una empresa fabricante de máquinas herramienta con sede en el área metropolitana de Detroit, que entró en vigor el 1 de julio.
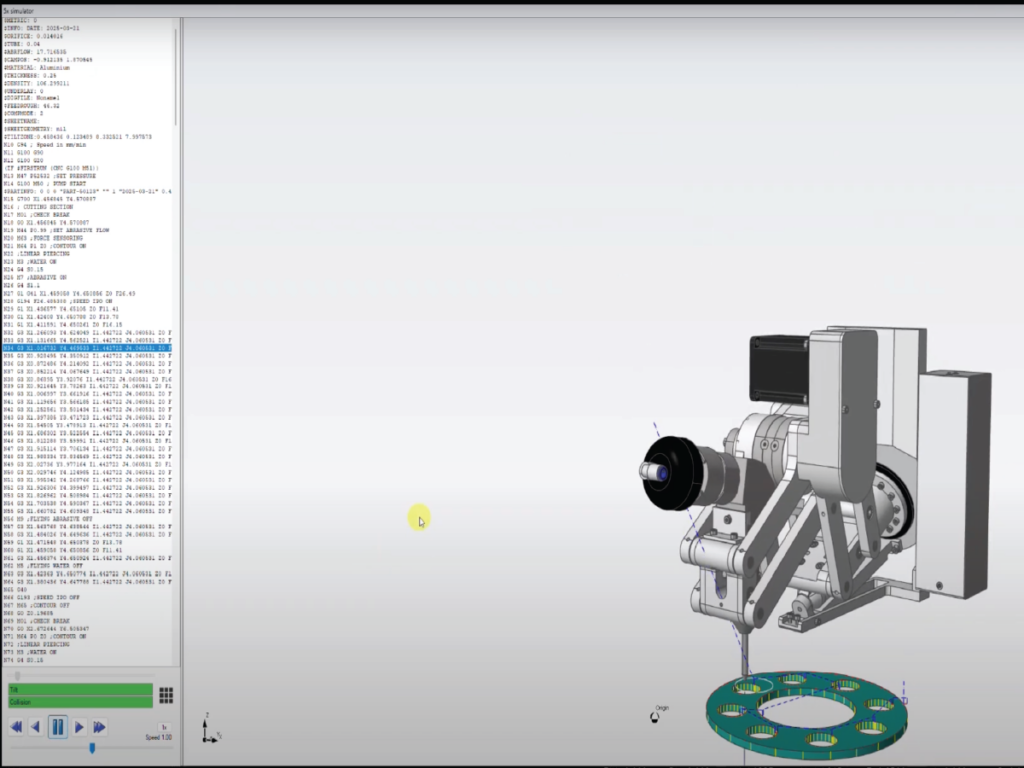
Jason explica los conceptos básicos del software IGEMS en 2D, guiándote a través de los pasos esenciales para programar y exportar un archivo CNC para tu FlexJet Waterjet.
*sujeta a la aprobación del crédito*
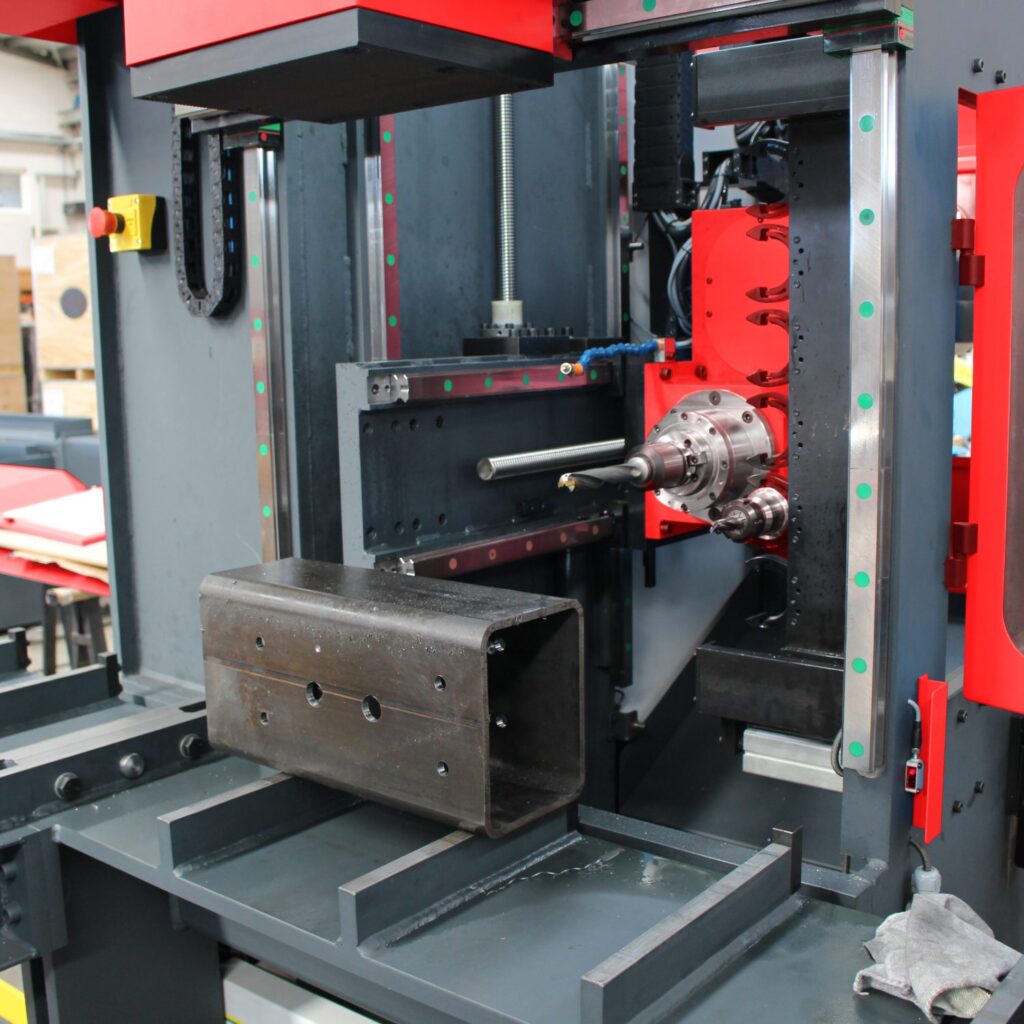
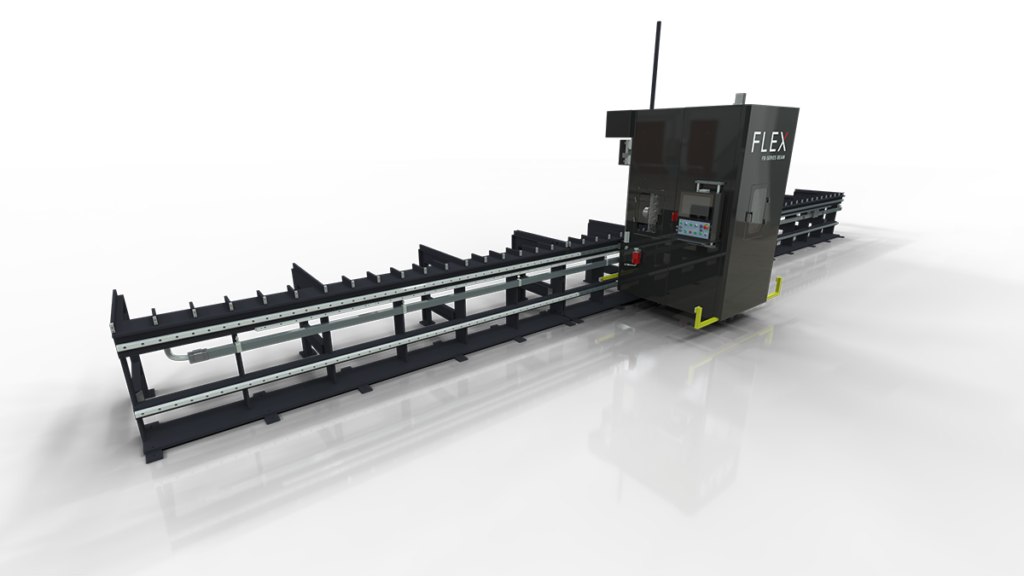
Las líneas de perforación de viga perforan con precisión los orificios en diversos perfiles de acero de diferentes longitudes mediante programación controlada por CNC.
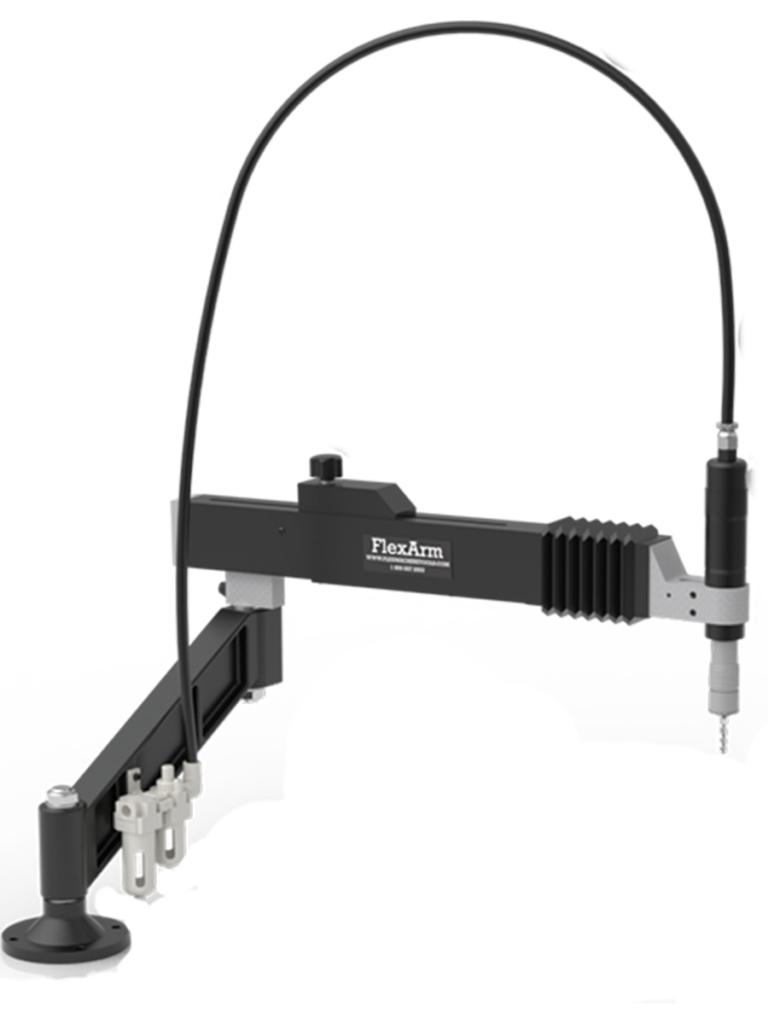
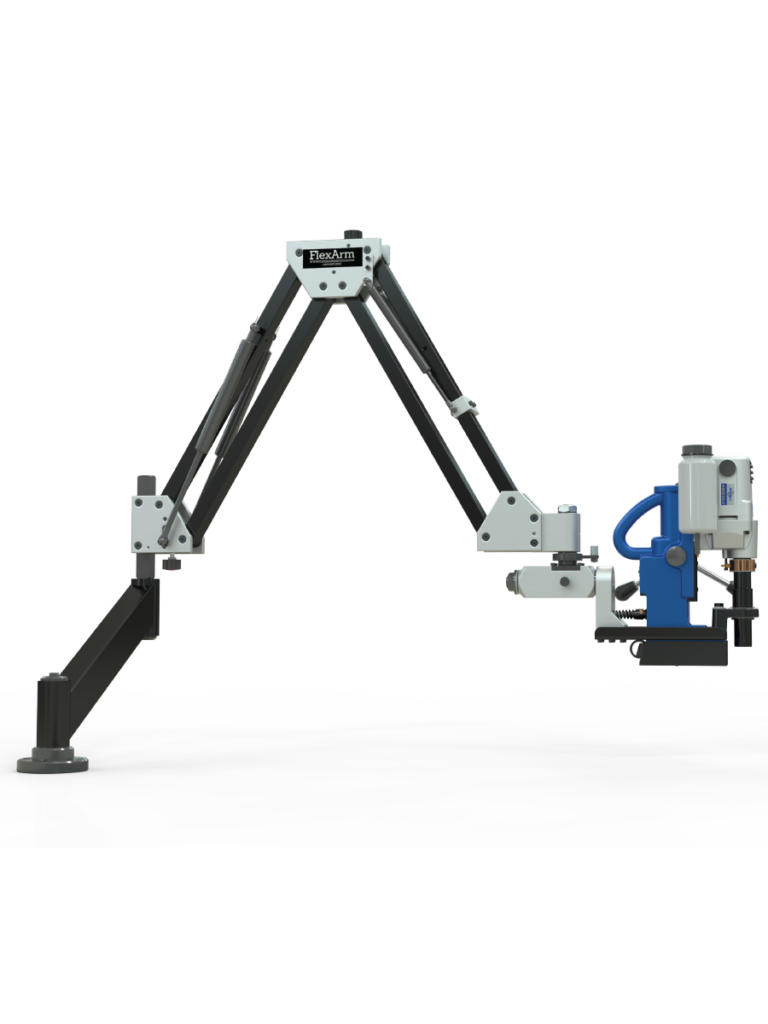
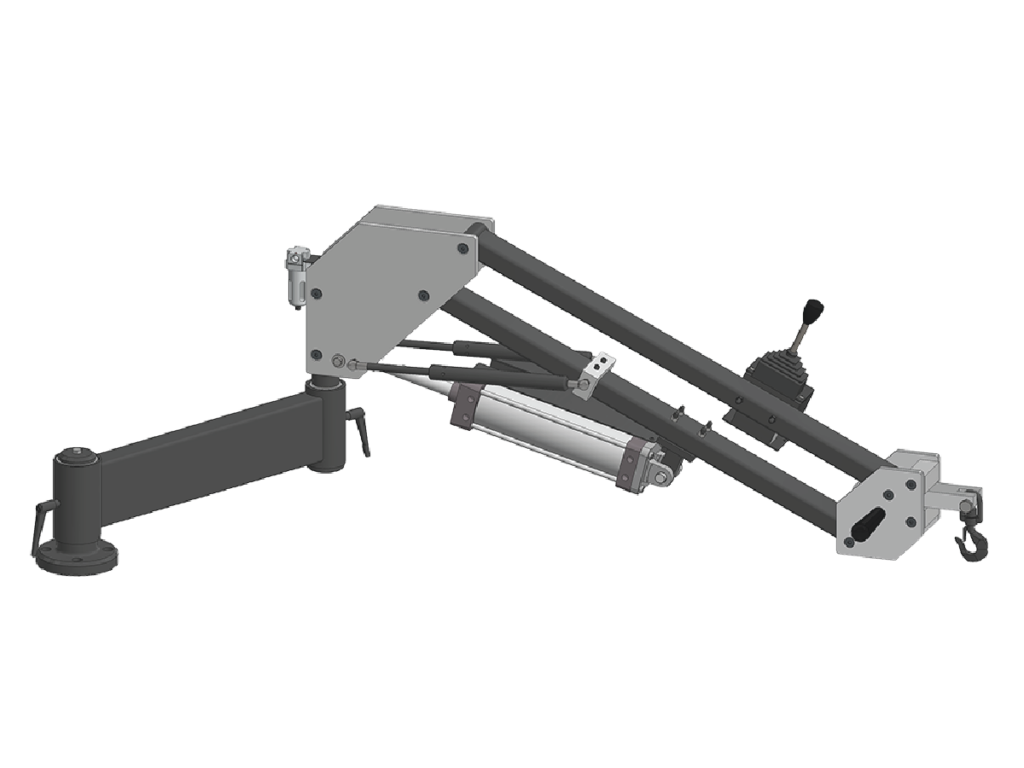
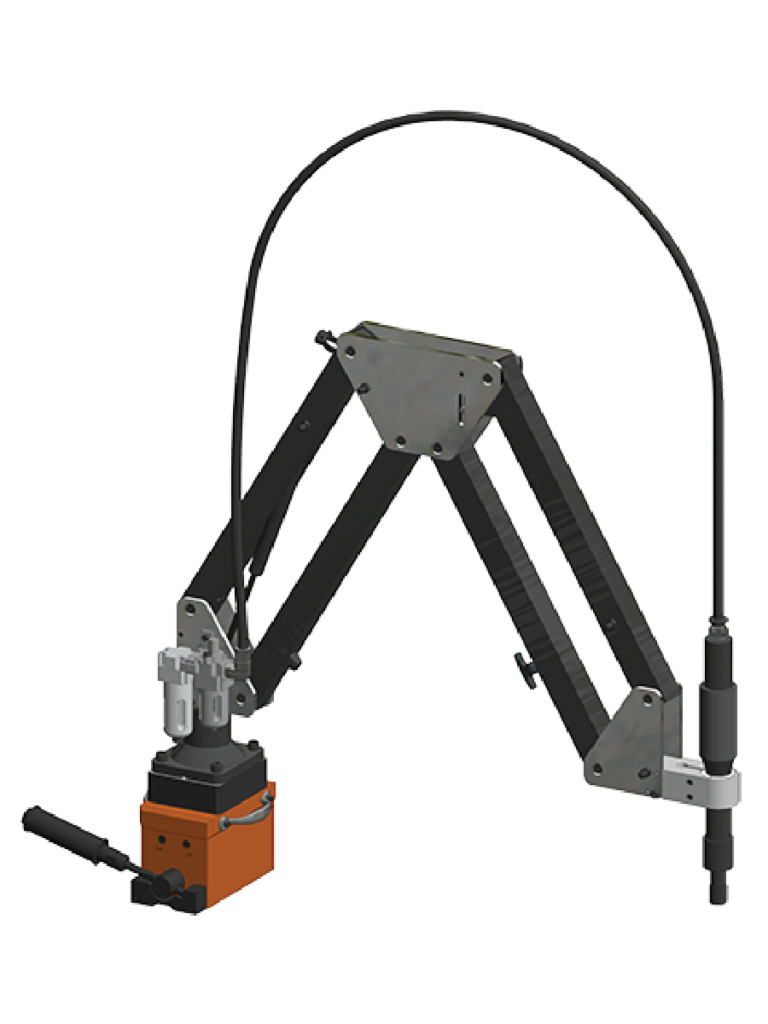
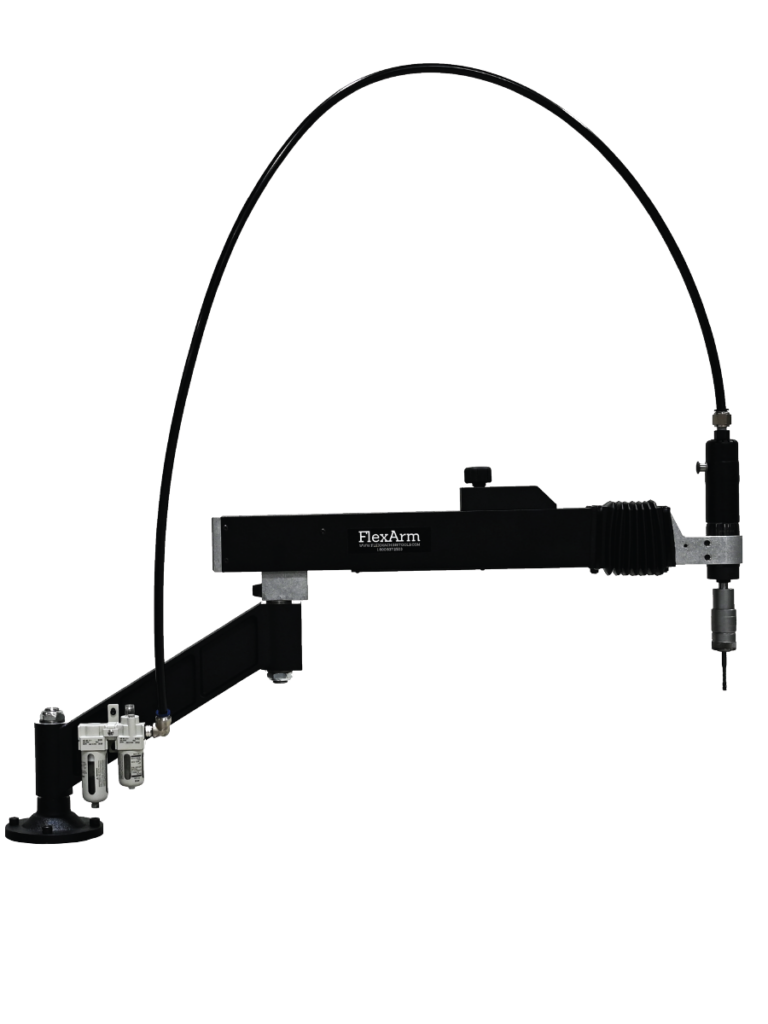
FlexArm incluye brazos de palanca, brazos de montaje y herramientas ergonómicas diseñados para mejorar la productividad, reducir la fatiga de los trabajadores y ofrecer soluciones personalizadas para una variedad de aplicaciones.
Si te gusta nuestro Flex Swag. Ahora tenemos una tienda en vivo donde puedes comprar nuestro FlexSwag
Los láseres de tubo son máquinas potentes y eficientes conocidos por el corte preciso de tubos y diversos materiales largos. Sin embargo, su alto precio y especialización suelen hacerlas poco prácticas para tiendas con volúmenes más bajos o necesidades de procesamiento más variadas. Si estás explorando alternativas económicas a los láseres de tubo, la FlexCNC (centro de mecanizado vertical de gran tamaño) Se destaca como una herramienta versátil, Solución económica.
*sujeta a la aprobación del crédito*
Máquinas de trabajo flexibles ha adquirido TARUS, una empresa fabricante de máquinas herramienta con sede en el área metropolitana de Detroit, que entró en vigor el 1 de julio.
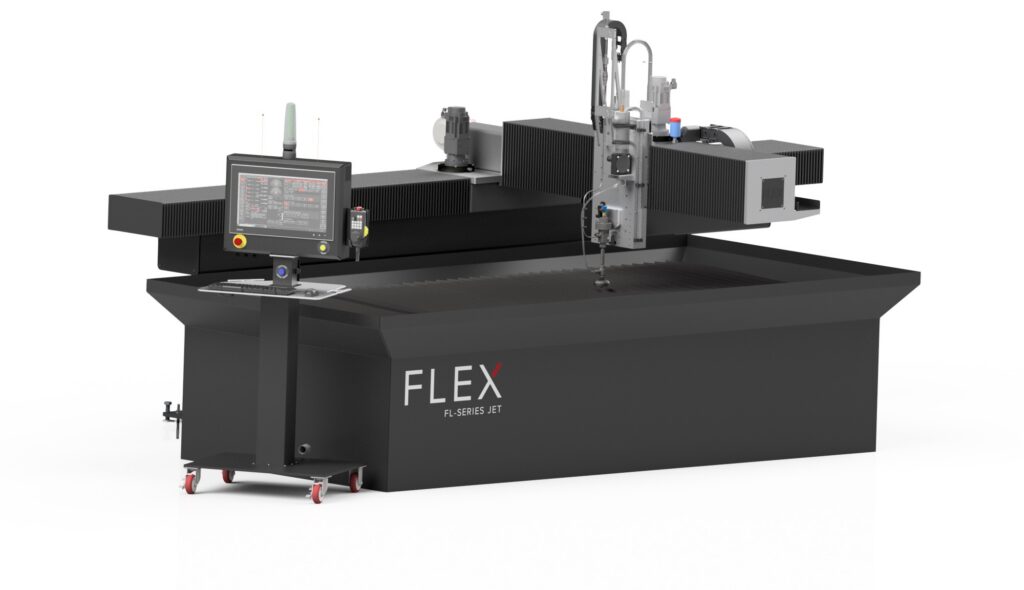
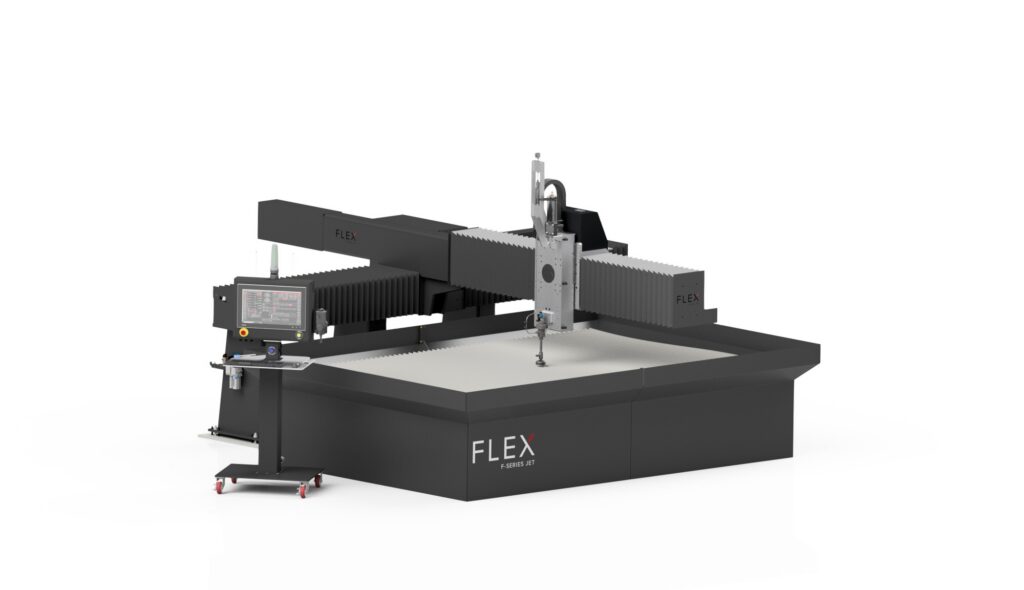
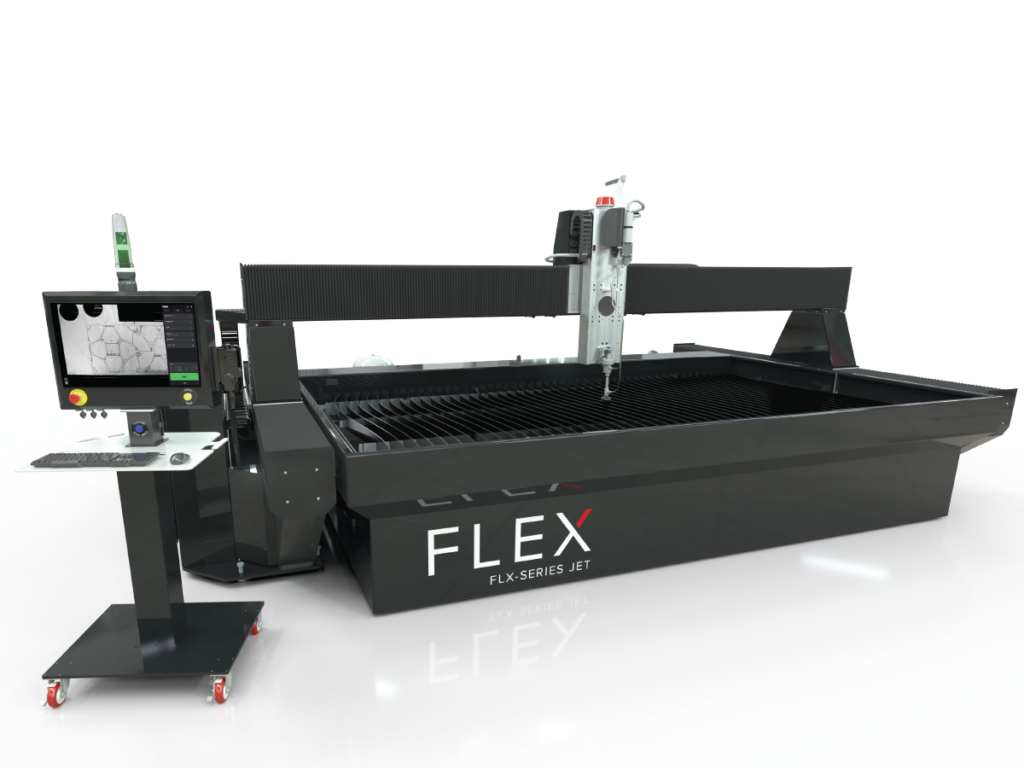
Jason explica los conceptos básicos del software IGEMS en 2D, guiándote a través de los pasos esenciales para programar y exportar un archivo CNC para tu FlexJet Waterjet.
*sujeta a la aprobación del crédito*
Las líneas de perforación de viga perforan con precisión los orificios en diversos perfiles de acero de diferentes longitudes mediante programación controlada por CNC.
FlexArm incluye brazos de palanca, brazos de montaje y herramientas ergonómicas diseñados para mejorar la productividad, reducir la fatiga de los trabajadores y ofrecer soluciones personalizadas para una variedad de aplicaciones.
Si te gusta nuestro Flex Swag. Ahora tenemos una tienda en vivo donde puedes comprar nuestro FlexSwag
La productividad es la métrica número uno para evaluar la calidad de una línea de producción, y aumentar la productividad en una máquina CNC significa una mayor rentabilidad. Flex Machine Tools está siempre buscando formas de ayudar a los fabricantes y fabricantes de piezas a acelerar la producción y aumentar la productividad. El Centro de mecanizado vertical FlexCNC, en combinación con los utensilios de Allied Machine & Engineering, aumenta la productividad y reduce el coste por pieza al reducir el número de cambios de herramienta, mejorar los tiempos de ciclo y eliminar el tiempo de inactividad de la husadera.
El FlexCNC es más eficiente y tiene una velocidad de producción más alta que otras máquinas, ya que permite un tiempo de actividad del husillo del 100%, lo que significa que el husillo nunca se detiene. El modo de oscilación permite al operador añadir y extraer piezas mientras la máquina continúa funcionando en el otro extremo.
La plataforma. Un operador puede cargar la plataforma con tantas piezas como desee y nunca tendrá que parar la máquina. Esto resulta en una tasa de producción más alta que las máquinas que deben parar cada vez que se abre la puerta.
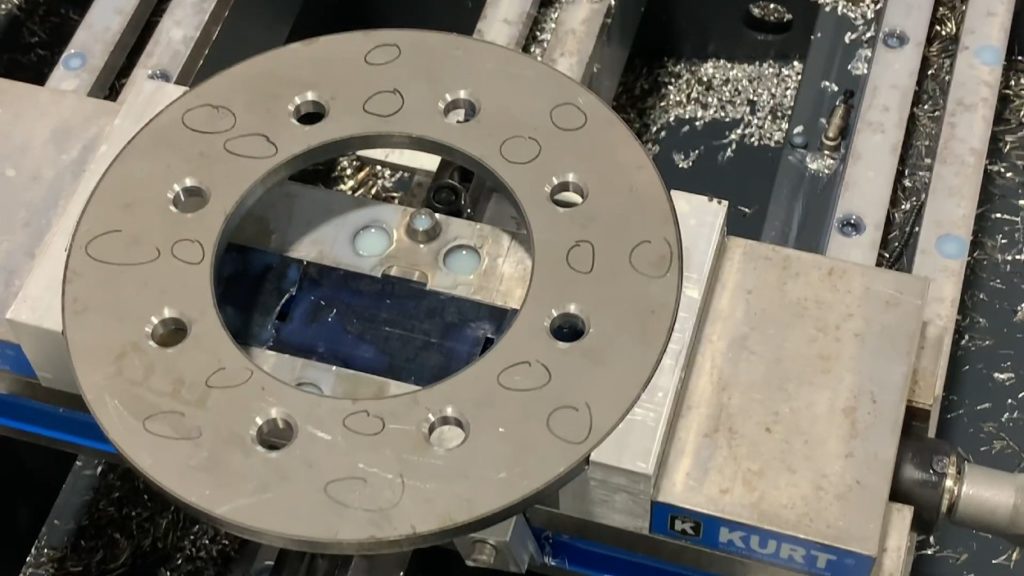
Una forma fácil de aumentar aún más la productividad es acelerar el tiempo de ciclo. Esto se puede lograr eliminando los cambios de herramienta y los segundos pasos con una herramienta combinada. Hemos probado el taladro/cuchilla de perfilado de la marca Allied Machine & Engineering con el FlexCNC para comprobar cuánto podríamos aumentar la velocidad de producción acelerando el tiempo de ciclo.
Cuerpo de la herramienta de perforación Allied – 60117C45-075F
Realizamos la operación a 350 sfm (1992 rpm) alimentando a una velocidad de inyección de 0,012” ipr (24 ipm).
Diámetro del inserto de taladro – 43/64” (.6719)
Diámetro de la biseladura – 1,00”
El tiempo de ciclo para esta parte fue de 1 minuto y 47 segundos, lo que representa 3,5 segundos por agujero. El uso de un taladro y una herramienta de afilar separada habría añadido una cantidad significativa de tiempo al proceso de mecanizado. El tiempo adicional para cambiar la herramienta y el desplazamiento habría hecho que el tiempo de ciclo fuera de aproximadamente 4 minutos y 30 segundos. Sin embargo, el uso de una herramienta combinada dio como resultado un ahorro de tiempo de casi el 300%.
Ahorre tiempo y dinero aumentando su rendimiento con FlexCNC y los utensilios de Allied Machine & Engineering. Elimine el tiempo de inactividad de la husadera con el modo Pendulum, mejore los tiempos de ciclo y elimine los cambios de herramienta con las herramientas combinadas de Allied. Si está interesado en aumentar su rendimiento en un 300% o más, llámenos al 1-800-837-2503 o Contáctenos hoy mismo.
