¿Se puede cortar con un aguajet Inconel, Hastelloy y titanio?
Sí, y aquí está la razón por la que funciona
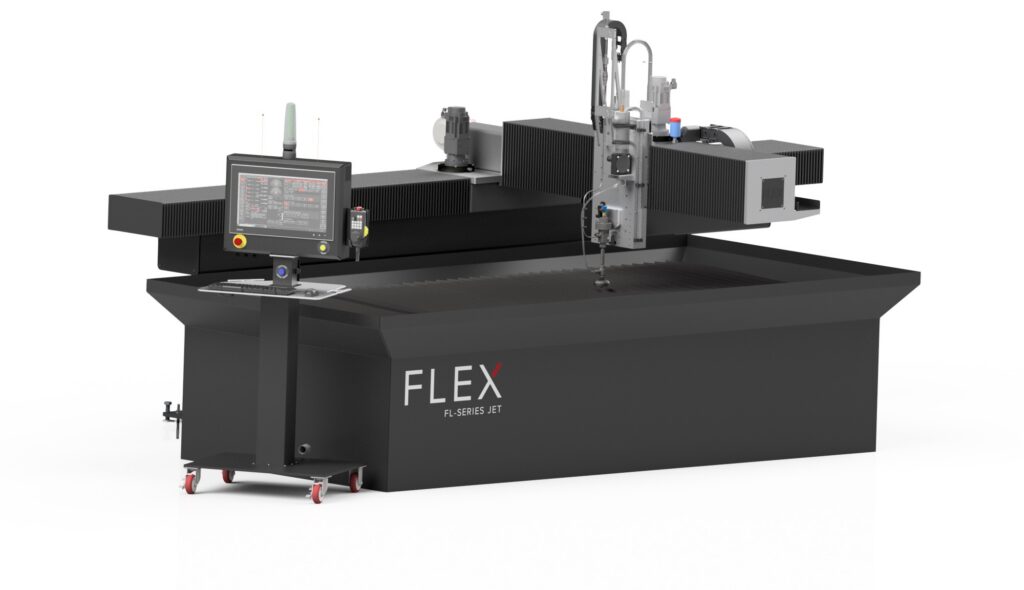
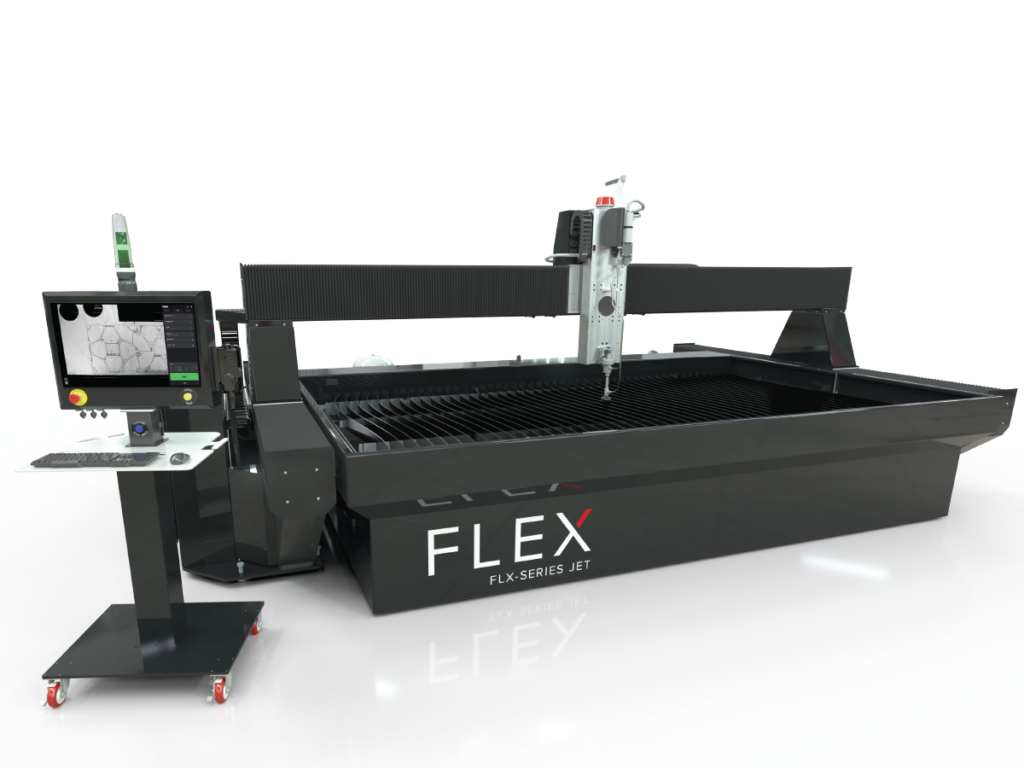
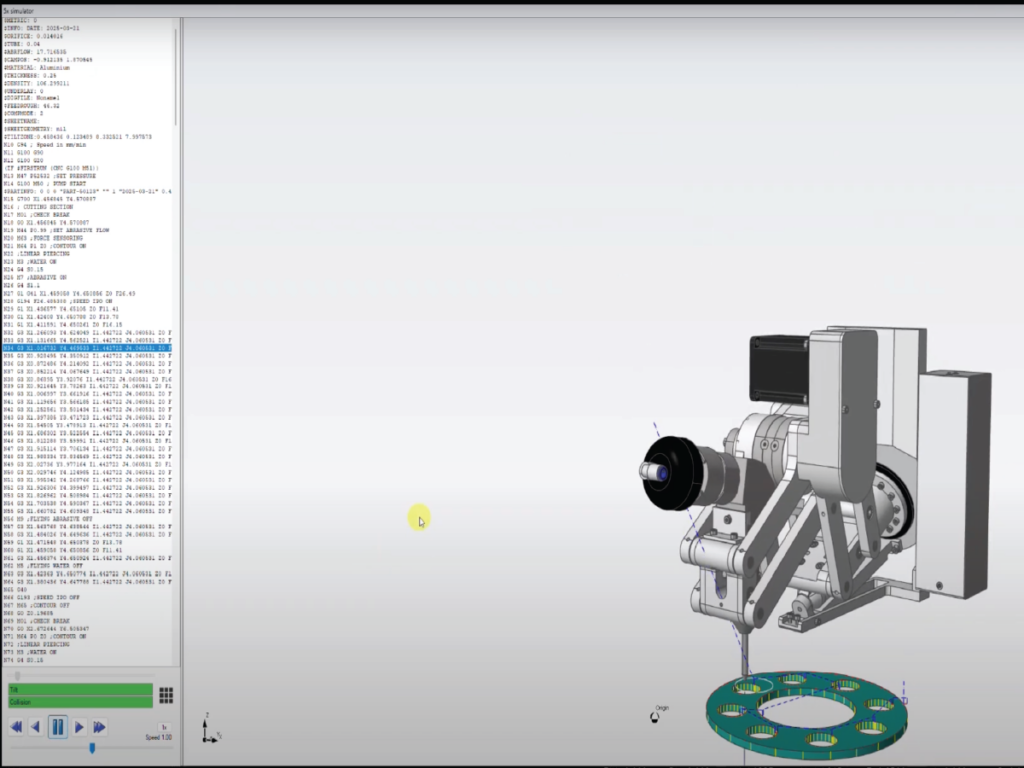
Algunos materiales son difíciles de trabajar en las máquinas. El Inconel 625, el Haynes 230, el Hastelloy C-276 y el titanio Ti-6Al-4V son conocidos por ser duros con los instrumentos, duros con los láseres y duros con la paciencia. En un reciente FlexJet En la demostración, cortamos a través de todas estas aleaciones con un chorro de agua abrasivo, sin necesidad de cambiar ningún instrumento ni preparar el material más allá del archivo de corte.
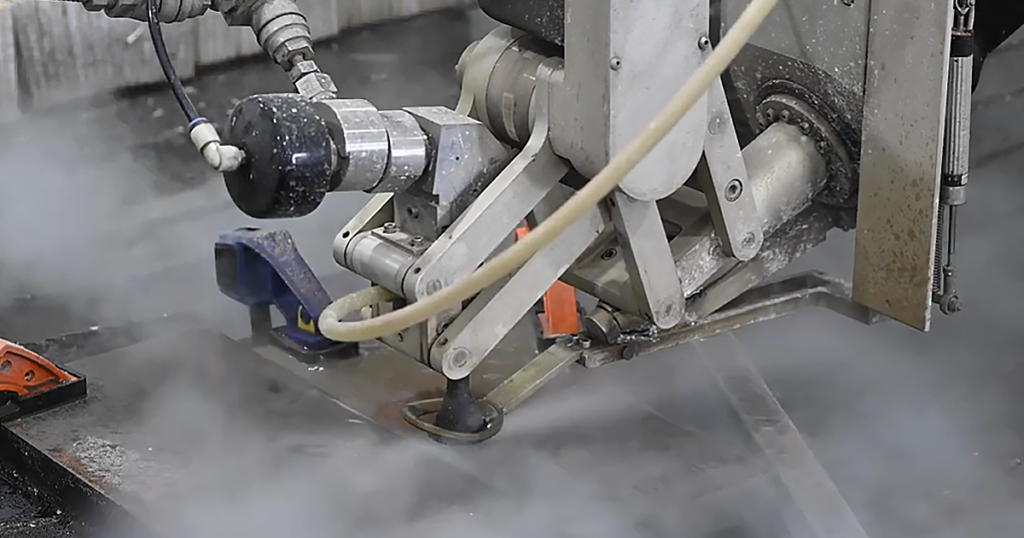
¿Por qué el aguajet corta estos aleaciones sin luchar?
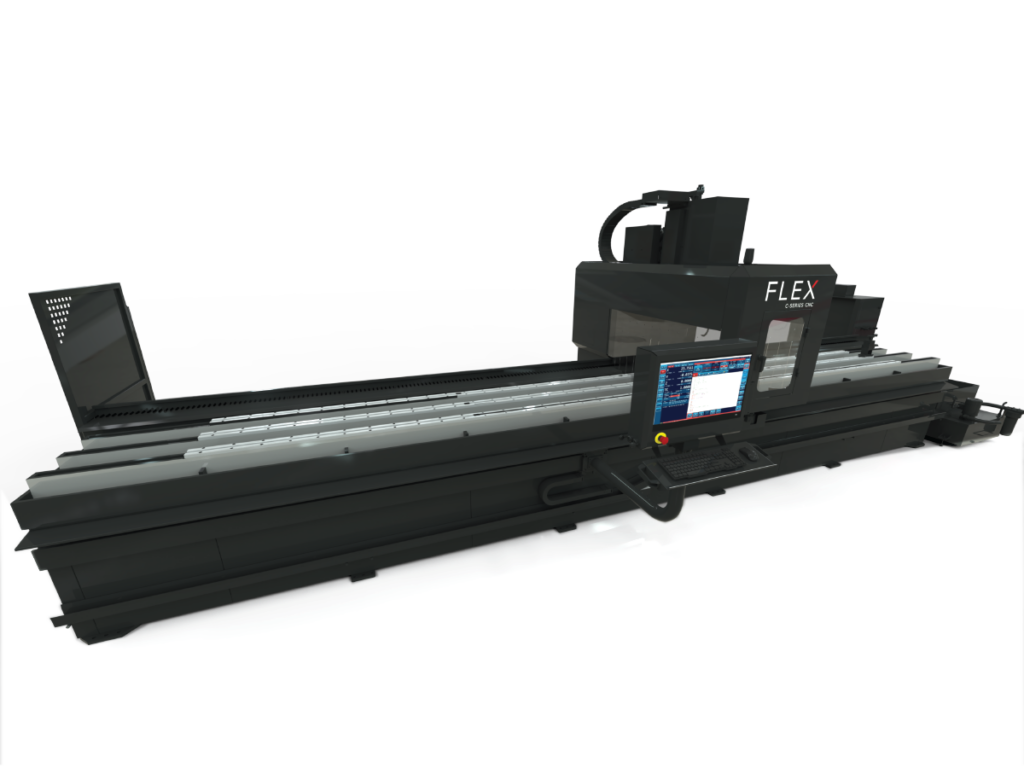
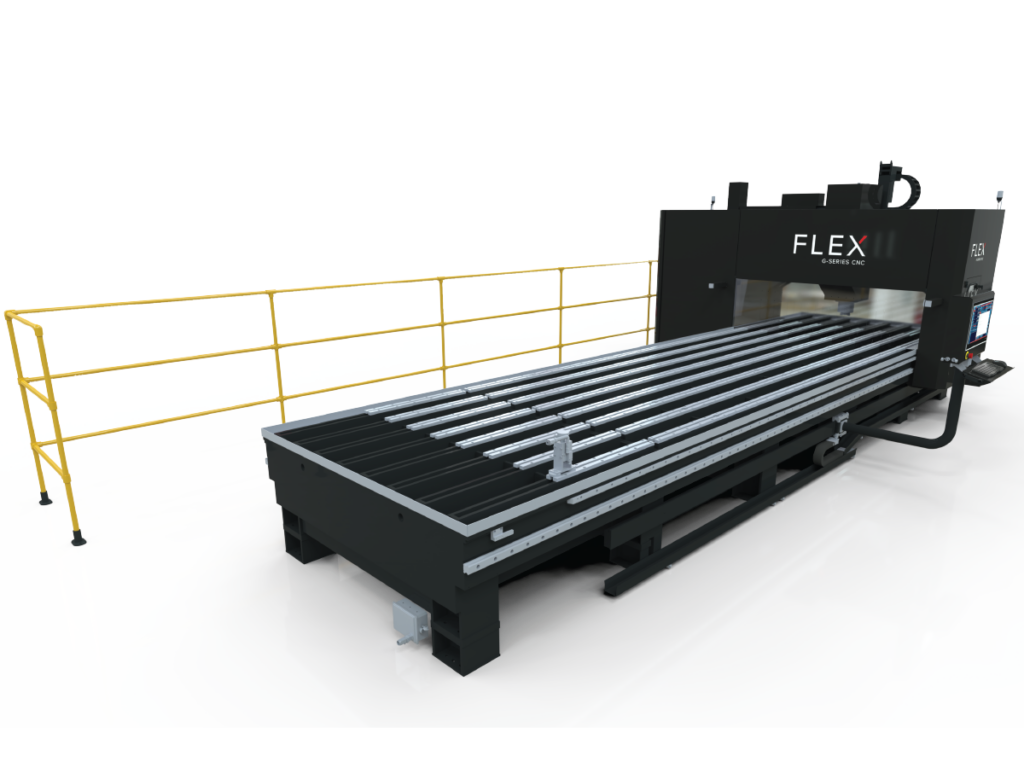
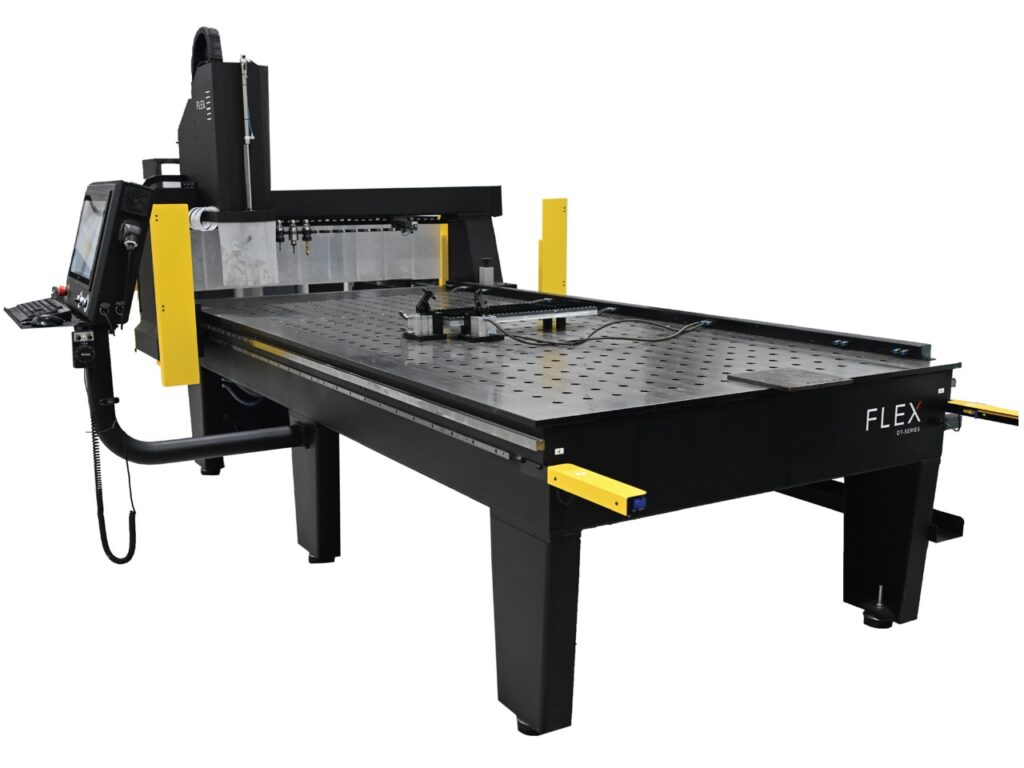
Abrasivo Jet de agua El corte utiliza una corriente de agua a alta presión (hasta 90.000 PSI) mezclada con abrasivo de granate. No hay ninguna herramienta de corte que toque la pieza y tampoco hay llama ni haz de calor que caliente el material. Esa es la diferencia que más importa en los aleaciones de níquel y titanio.
Sin zona afectada por el calor (HAZ).
Los láseres y los cortadores de plasma generan suficiente calor en la zona de corte para alterar la estructura de grano del material. En aleaciones como Inconel 625 y Hastelloy C-276, ese calor puede provocar deformaciones, endurecimiento en el borde o cambios en la microestructura que afectan la pieza en el proceso de fabricación. El corte por chorro de agua permanece frío. La pieza que sale de la mesa es de un mismo metalúrgicamente que la placa que fue utilizada. No se necesita volver a mecanizar el borde para eliminar la capa afectada por el calor; por ese motivo, no se requiere ningún paso de reducción secundaria de la tensión.
Esto resulta aún más importante si la parte requiere operaciones secundarias después de la corte. Un borde endurecido con HAZ es más duro para el equipo durante el torneado, el taladrado o el rebajado, y puede provocar tornillos rotos o herramientas desgastadas en estas aleaciones ya tan duras. Un borde de agua de corte en frío no aporta esa capa adicional de dureza, por lo que las operaciones posteriores se ajustan más al tiempo de vida normal de la herramienta.
Un proceso, cada material.
Inconel, Haynes, Hastelloy, titanio, aluminio, acero y piedra se cortan todos en la misma máquina con un chorro de granos abrasivos. Los materiales más blandos, como la goma y el material de juntas de espuma, también se cortan en la misma máquina, normalmente con agua pura sin aditivos abrasivos, ya que el agua sola es suficiente para separar el material de forma limpia. Lo que cambia en todo esto es la velocidad de corte. Materiales más gruesos y aleaciones más duros significan velocidades de avance más lentas. Folios más finos y materiales más blandos significan cortes más rápidos. El proceso no cambia. No hay necesidad de cambiar máquinas ni métodos de corte en función de qué material se encuentre en el trabajo.
Sin herramientas específicas para cada material.
No se desgasta ningún broche o mandril de corte en las aleaciones de níquel endurecidas por el trabajo. No se elige ninguna lente láser ni boquilla para una reflectividad específica. La configuración de boquilla y orificio es la misma tanto para cortar acero blando como para Ti-6Al-4V.
Lo que eliminamos en la demo
El vídeo muestra agujeros cortados en:
- Inconel 625 — Una superligaño de níquel-cromo utilizada en la industria aeroespacial, naval y de procesamiento químico por su resistencia a la corrosión y su resistencia a altas temperaturas.
- Haynes 230 — Una aleación de níquel diseñada para ofrecer resistencia a altas temperaturas y resistencia a la oxidación, común en los componentes de las turbinas de gas y los hornos industriales.
- Hastelloy C-276 — Una aleación de níquel-molibdeno-cromo apreciada por su resistencia a una amplia gama de productos químicos corrosivos.
- Titanio Ti-6Al-4V — La aleación de titanio más utilizada, común en piezas aeroespaciales y médicas por su relación resistencia/peso.
Todos los cuatro tienen fama de destrozar herramientas estándar y reaccionar La entrada de calor es pobre. Jet de agua Evita ambos problemas.
Cuando el aguajet tiene sentido para estos materiales
Si una parte necesita una superficie de corte limpia sin zona afectada por la temperatura, si el metal es suficientemente caro como para que el warping o el desbastado sean costosos, o si el trabajo requiere una mezcla de tipos de material sin necesidad de cambiar de máquina, abrasivo Jet de agua Vale la pena echarle un vistazo. La anchura y la complejidad de los agujeros afectan al tiempo de ciclo, pero no a la posibilidad de cortar el material.
¿Tiene una pieza de Inconel, Hastelloy, Haynes o titanio que necesita cortar? Póngase en contacto con nosotros para hablar sobre los tiempos de corte. FlexJet Para su espesor y geometría específicos, o para obtener un presupuesto.
