Los resultados de corte de alta precisión solo se obtienen cuando la pieza permanece en su lugar.
Este artículo apareció originalmente en El Fabricador Y fue escrito por Jason Stuffel, nuestro gerente de ventas regional aquí. Máquinas de herramientas flexibles.
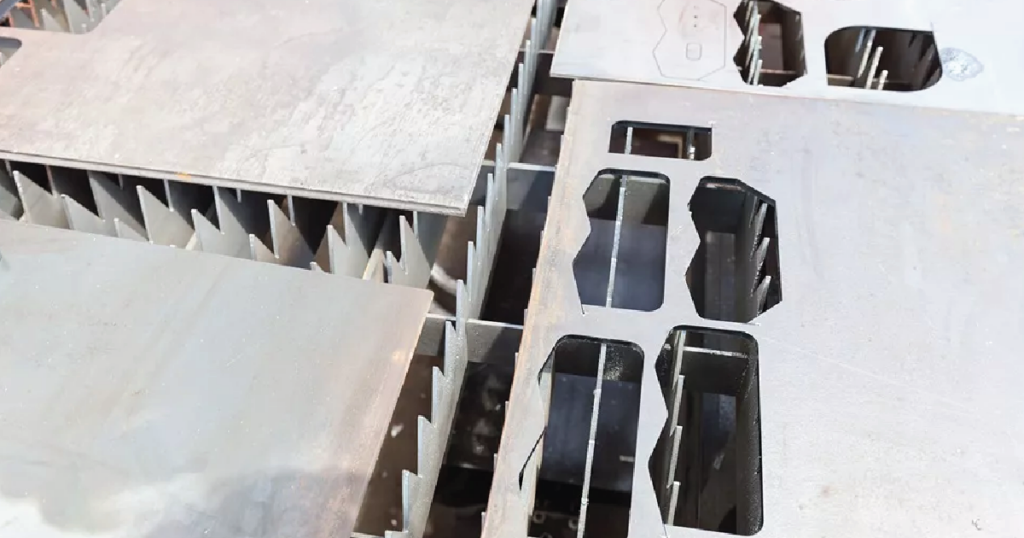
Jet de agua Puede cortar una amplia gama de materiales, desde metales y compuestos hasta vidrio y piedra. A diferencia de los métodos de corte tradicionales que generan calor, el corte por chorro de agua es un proceso frío que preserva la integridad del material sin distorsión térmica.
Su éxito depende de prácticas adecuadas de retención del material, ya que una retención inadecuada puede provocar el desplazamiento de la pieza, imprecisiones o incluso daños en la máquina o en el troquel.
Las fuerzas involucradas en la corteza por chorro de agua son relativamente bajas en comparación con la fresado convencional, típicamente menos de unas pocas libras para las fuerzas laterales durante el corte, aunque el perforado puede ejercer fuerzas verticales de hasta 35 libras. Esto puede hacer que los operadores pasen por alto la correcta fijación.
Sin embargo, la interacción del chorro de agua con el material y el depósito de recogida situado debajo pueden generar turbulencias, burbujas de aire y fuerzas ascendentes que desplazan las piezas. Las prácticas de retención efectivas mitigan estos problemas, garantizando cortes precisos, reduciendo el desperdicio y mejorando la seguridad.
Instalaciones para la ubicación
En el caso de piezas planas, como chapas y placas, el objetivo principal de la fijación es posicionar el material de forma precisa respecto a los ejes X y Y de la máquina y evitar cualquier movimiento pequeño durante el corte. Los accesorios más comunes incluyen cuadrados de esquina (a menudo denominados placas de herramienta L), abrazaderas de spreader y amortiguadores o espaciadores.
Una esquina cuadrada se sujeta típicamente al tanque cerca de la posición de montaje de la máquina y luego se corta en el lugar por el propio chorro de agua para garantizar una precisión máxima. Sirve como borde de referencia sacrificial, lo que permite que el objeto a trabajar se ajuste contra él para una alineación constante. Se pueden colocar amortiguadores o espaciadores de dimensiones conocidas, como simples bloques o clavijas, a lo largo de los bordes de esta esquina cuadrada para ayudar a localizar el material.
Estos son suficientes para muchas aplicaciones en las que el material sea lo suficientemente resistente para resistir fuerzas menores y en las que una tolerancia final de corte de ±0,01 pulgadas sea aceptable. Por ejemplo, las placas grandes de más de 1/4 de pulgada suelen sujetarse con solo espaciadores.
Depender únicamente de parachoques o espaciadores no producirá cortes con una tolerancia alta. Las tolerancias en el proceso de corte por chorro de agua pueden alcanzar ±0,005 pulgadas o más, pero el movimiento debido a la turbulencia del agua o a la desviación del chorro introduce errores. Para trabajos de alta precisión, se recomienda añadir pesos o abrazaderas para contrarrestar la elevación vertical.
En la práctica, los sistemas que utilizan únicamente detectores pasivos, como los amortiguadores, funcionan bien para piezas no críticas, pero para tolerancias inferiores a 0,01 pulgadas (0,0254 cm), la retención activa es esencial.
- El chorro de alta velocidad retrocede al atravesar las nervaduras del tanque, generando una presión ascendente que levanta los materiales ligeros.
- La turbulencia en el depósito de recogida generada por el jet es suficiente para levantar la pieza de trabajo.
- Al cortar el flujo de aire, esto puede causar vibraciones o arrastre sobre los trozos pequeños, inclinándolos y posiblemente provocar un choque contra la boquilla.
Entre los materiales que pueden sufrir movimiento se incluyen los láminas de menos de 1/4 de pulgada de espesor, que la fuerza ascendente del agua aerada puede desplazar fácilmente, así como los materiales ligeros como las láminas de aluminio o los soportes de refuerzo finos.
El sujetaje también es crucial para cortar piezas en capas o características intrincadas que debiliten el material sobrante (o esqueleto). Sin sujetadores, la lámina puede girar o deslizarse. Los operadores deben utilizar sujetadores de borde o pesos para sujetar verticalmente, teniendo cuidado de garantizar que la configuración no interfiera con la trayectoria de la herramienta para evitar colisiones.
En los materiales frágiles, los sujetadores de mandíbula blanda con acolchado de goma distribuyen la fuerza de forma uniforme.
En entornos de alta producción, los sistemas de sujeción automatizados o los kits de retención de material específicos pueden acelerar el proceso de configuración manteniendo la consistencia.
Fichas para piezas pequeñas
Las piezas pequeñas presentan desafíos únicos Corte por chorro de agua, Debido a que pueden caer fácilmente a través de las rejillas al tanque de captación una vez separados del esqueleto, las características internas se retiran. A medida que se retiran las características internas, la lámina se debilita y puede desplazarse. La fijación ayuda a sujetarlas durante el proceso, permitiendo cortar las características internas sin pérdida.
Un método común es el uso de grapas—que sirven para unir la pieza al esqueleto mediante pequeños trozos de material sin cortar. Estas grapas mantienen la pieza en su lugar hasta que se rompen manualmente o se retiran después de la corte.
Sujeción a los listones
La sujeción directamente a las tablas, en la estructura de soporte rallada del depósito de captación, tiene tanto ventajas como desventajas. Este método es rápido y sencillo, ya que las tablas proporcionan una rejilla lista para los ganchos o los sujetadores. Sin embargo, la sujeción allí no impide de manera fiable el movimiento lateral, especialmente cuando las tablas están desgastadas o presentan alturas inconsistentes. Las vibraciones provocadas por tablas muy desgastadas también pueden transmitirse a la parte.
Una alternativa mejor es utilizar un cuadrado de esquina (o placa L) y abrazaderas de spreader. El cuadrado proporciona una referencia fija estable a los ejes de la máquina, mientras que las spreader empujan el material contra él y lo mantienen firmemente. Las abrazaderas de barra (o abrazaderas rápidas) son económicas y son muy comunes.
En configuraciones más avanzadas, los sistemas modulares de fijación con ranuras T permiten una reconfiguración rápida y repetible. Este enfoque garantiza estabilidad y máxima flexibilidad.
La utilidad de los ladrillos de agua
Jet de agua Los ladrillos son bloques de plástico corrugado o de material compuesto (a menudo de polipropileno, de aproximadamente 10 cm de espesor) colocados sobre las tablas para proporcionar una superficie de apoyo uniforme. Son particularmente útiles para cortar piezas pequeñas, blandas o frágiles que podrían deformarse, romperse o caer a través de los huecos.
Los ladrillos evitan que las piezas caigan en el tanque, reducen el rebosamiento que podría dañar materiales sensibles y distribuyen uniformemente los materiales flexibles para minimizar la distorsión. El uso de ladrillos es común en casi todas las aplicaciones de corte con agua o para el corte de piezas pequeñas con tecnología de microtablas en el sector del abrasivo. Además, los ladrillos amortiguan el ruido y evitan que el chorro de corte retorne hacia el operador.
Consejos para tareas especiales
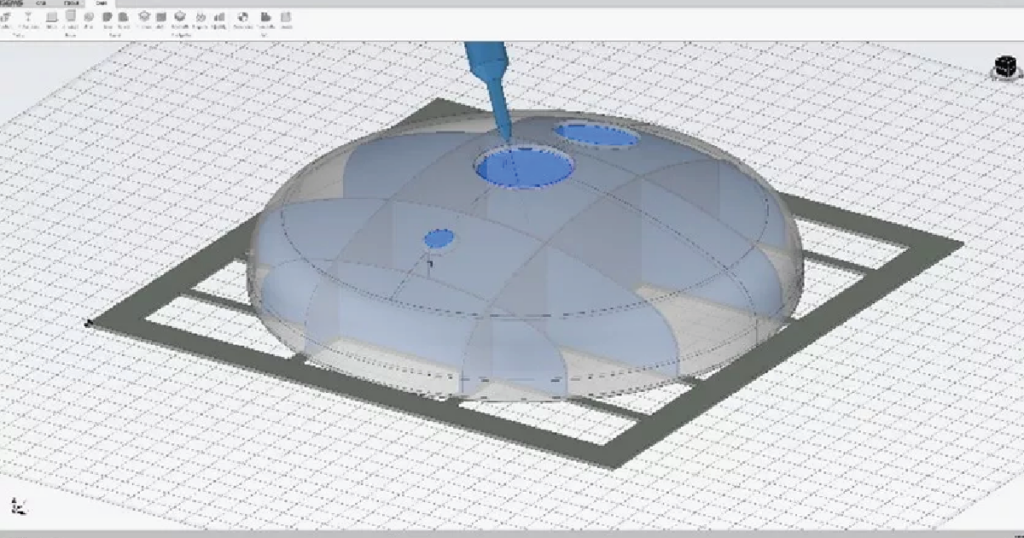
¿Cuándo? Corte por chorro de agua Como operación secundaria en piezas existentes o para recortar formas 3D complejas, se pueden utilizar accesorios de colocación específicos con clavos o bordes de referencia para sujetar los piezas de trabajo. Estos accesorios permiten una colocación precisa para operaciones como el adición de agujeros o biseles.
Para el corte y recorte por chorro de agua en 5 ejes de componentes formados, los jigs personalizados garantizan una alineación precisa y proporcionan puntos de referencia conocidos. Los paquetes de software CAD/CAM avanzados de chorro de agua suelen incluir herramientas integradas para ayudar a diseñar accesorios específicamente para el proceso de chorro de agua.
El buen agarre del material en el corte por chorro de agua es fundamental para lograr precisión, eficiencia y ahorro de costos. Desde pesos simples para hojas planas hasta accesorios específicos, la solución adecuada depende del tipo de material, el grosor y la complejidad del trabajo. Al priorizar buenas prácticas de agarre, los operadores pueden minimizar los errores, prolongar la vida útil del equipo y ampliar sus capacidades.
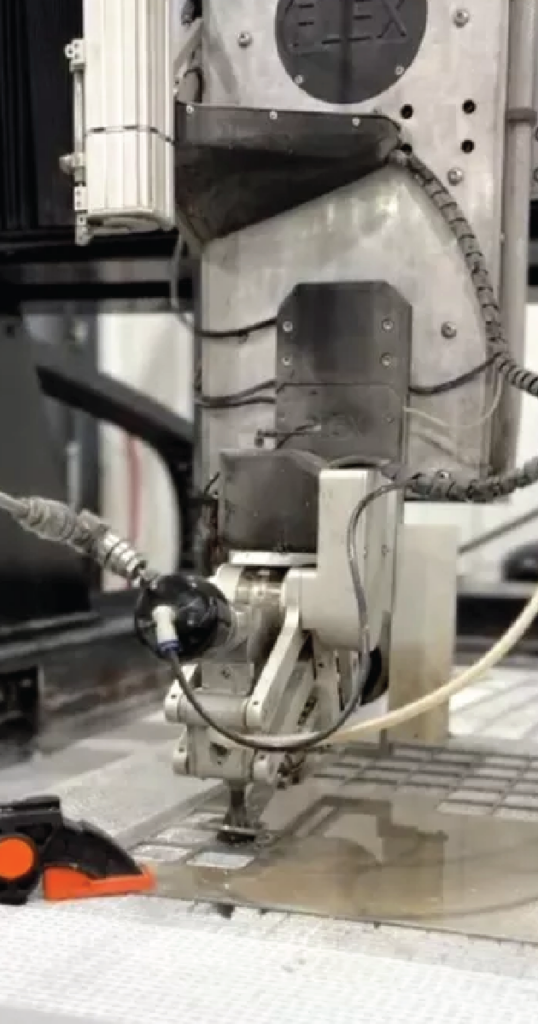
En los casos de piezas en capas, la sujeción es fundamental para evitar que la lámina gire o se deslice a medida que el material sobrante se agrava. Máquinas de trabajo flexibles
Lee el artículo en El Fabricador ¡Aquí!

