Este artículo apareció originalmente en Modern Metals Magazine Y fue escrita por Alan Richter.
Marzo de 2026.- CM Welding & Machine no es un taller típico, según Corey Mays, presidente y propietario del fabricante de Midland, Texas. “Nos enfocamos más en la solución de problemas y en trabajos que son difíciles de fabricar.”
El desarrollo de un buen concepto de diseño es la parte más sencilla del proceso completo, mientras que la fabricación es la parte más difícil, dice él. “Como somos diseñadores y ingenieros mecánicos, podemos trabajar de forma colaborativa para crear la mejor pieza”.”
Debido a su ubicación, CM Welding realiza muchas tareas para la industria petrolera y de gas, pero también atiende a industrias como la aeroespacial y el tratamiento de agua municipal. Fundada en 2006, la empresa emplea a unos 25 trabajadores en su planta de 1.500 metros cuadrados.
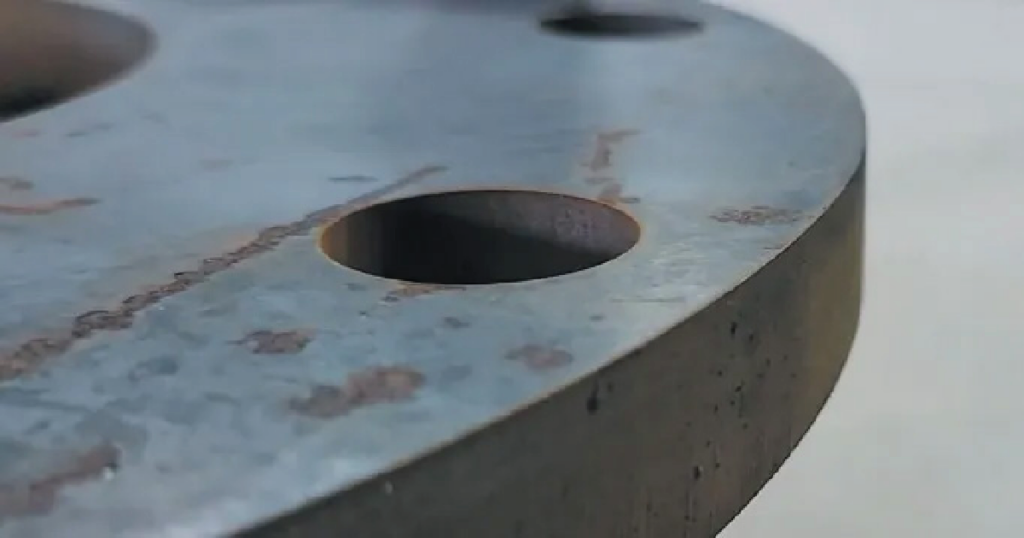
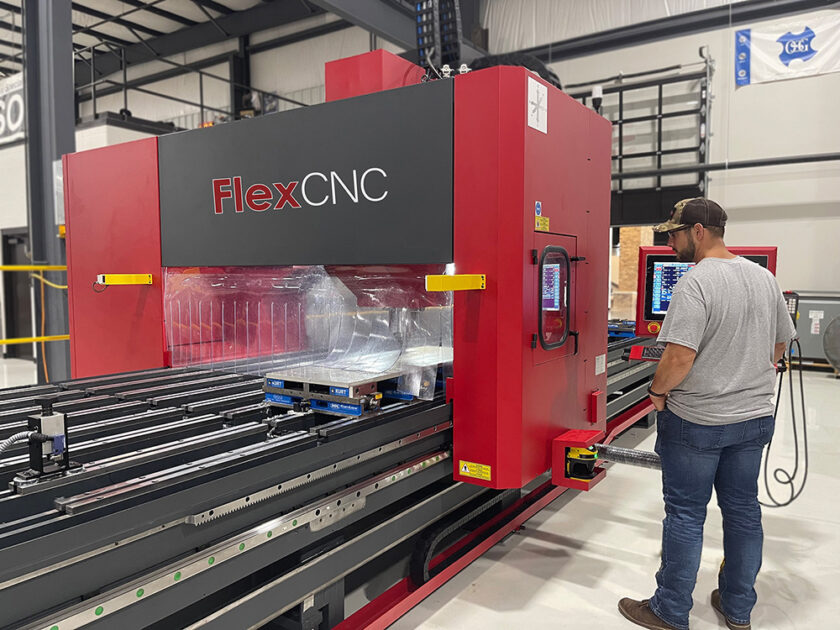
A continuación: La calidad de borde en un reborde de 3/4 de pulgada cortado en Jet de agua FlexJet F-1065.
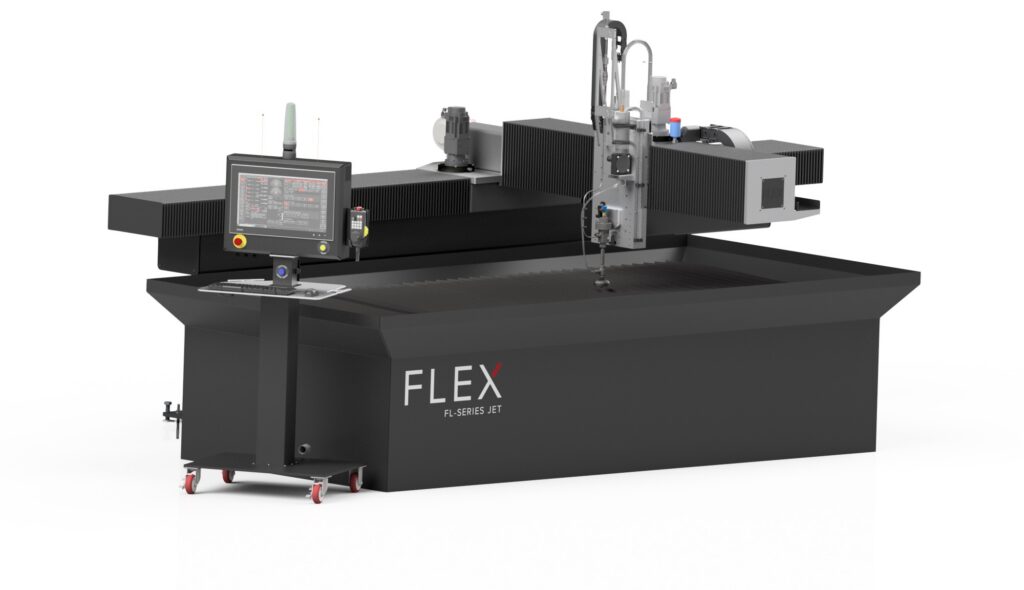
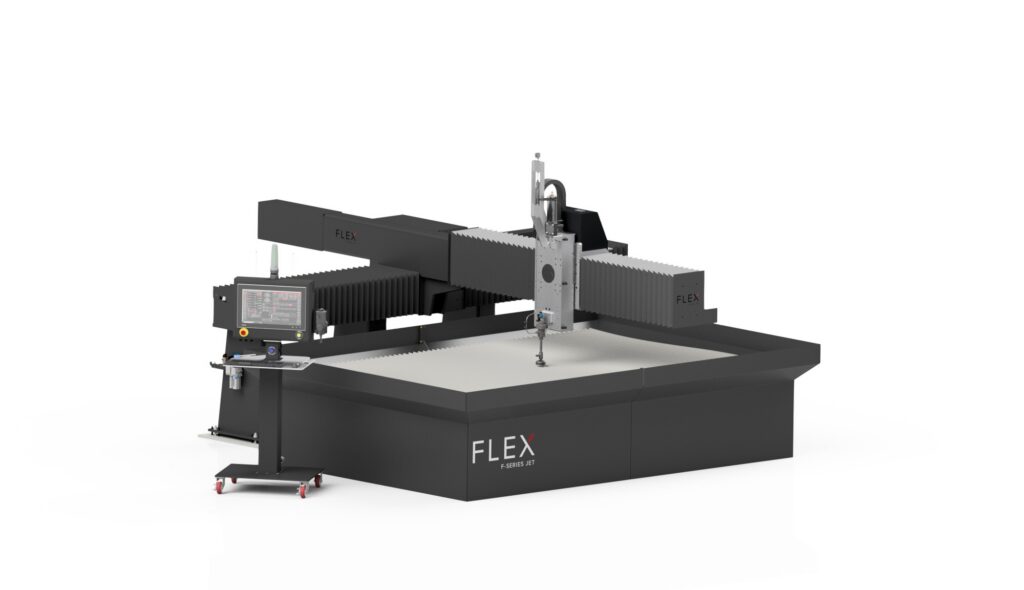
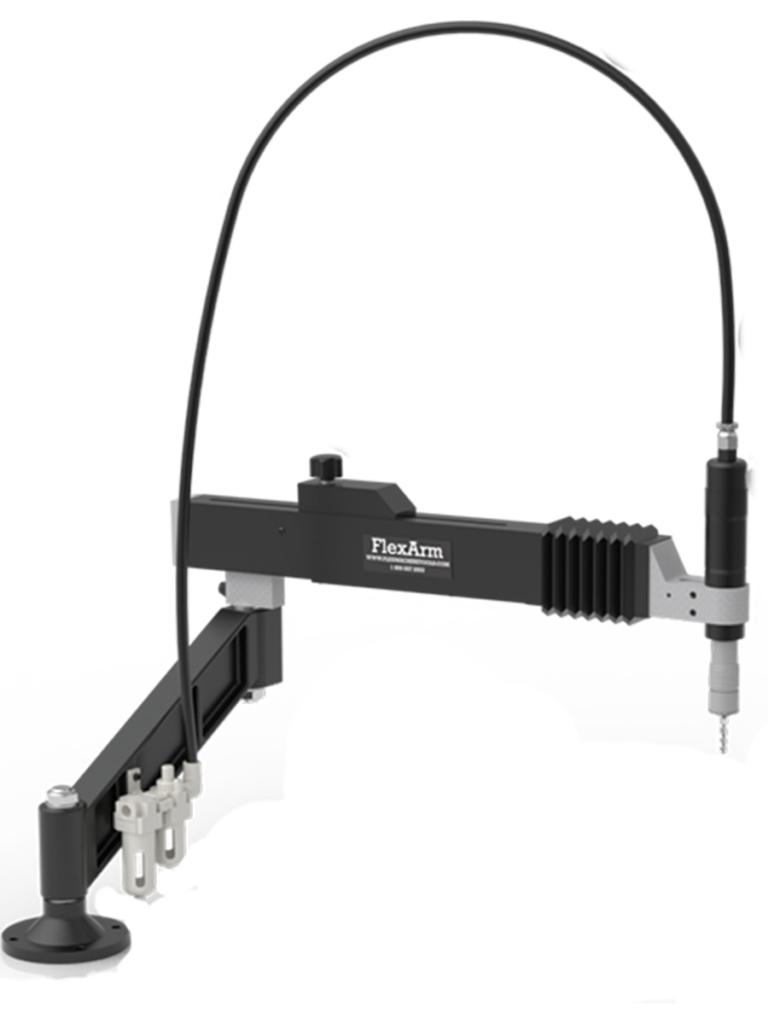
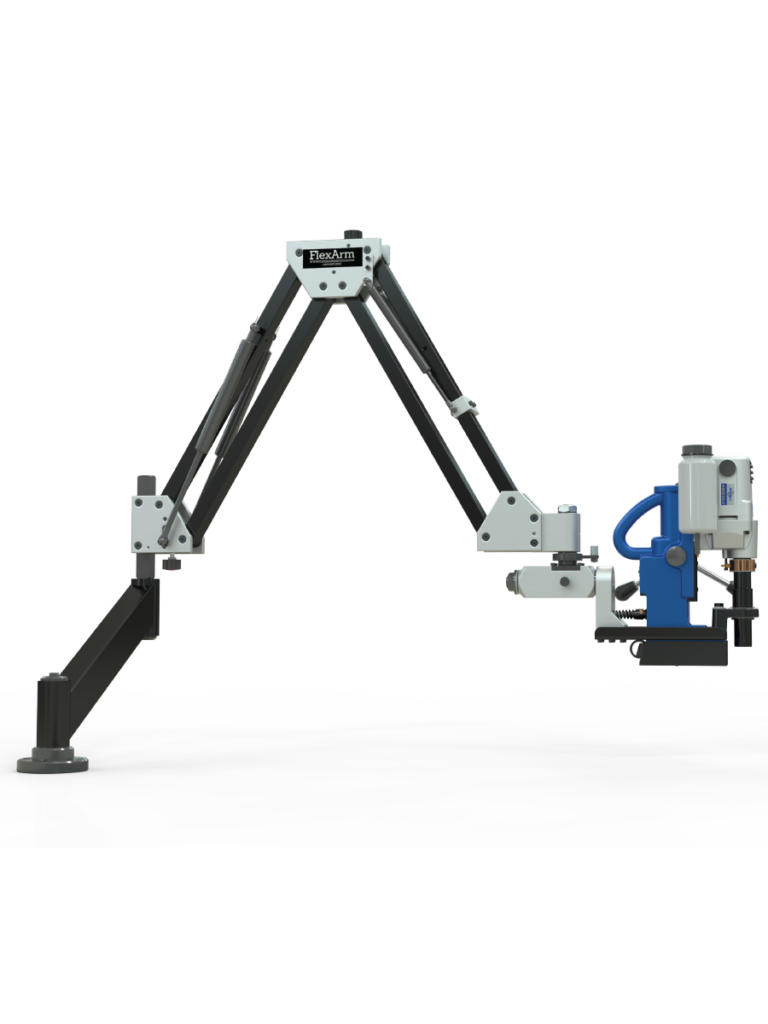
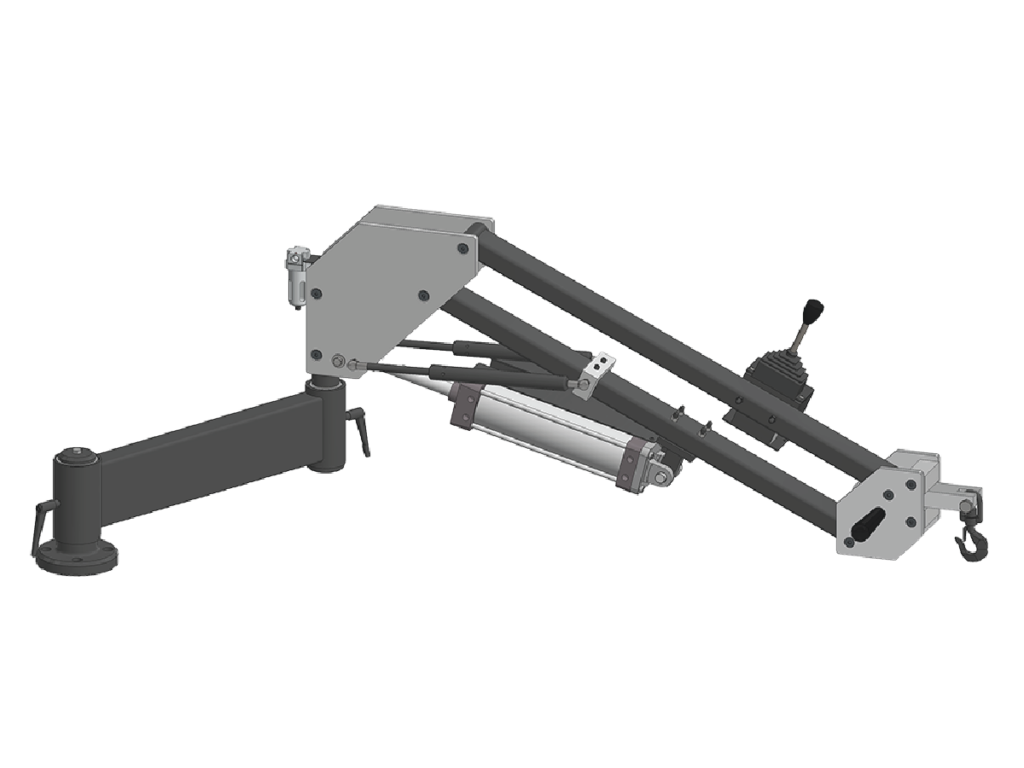
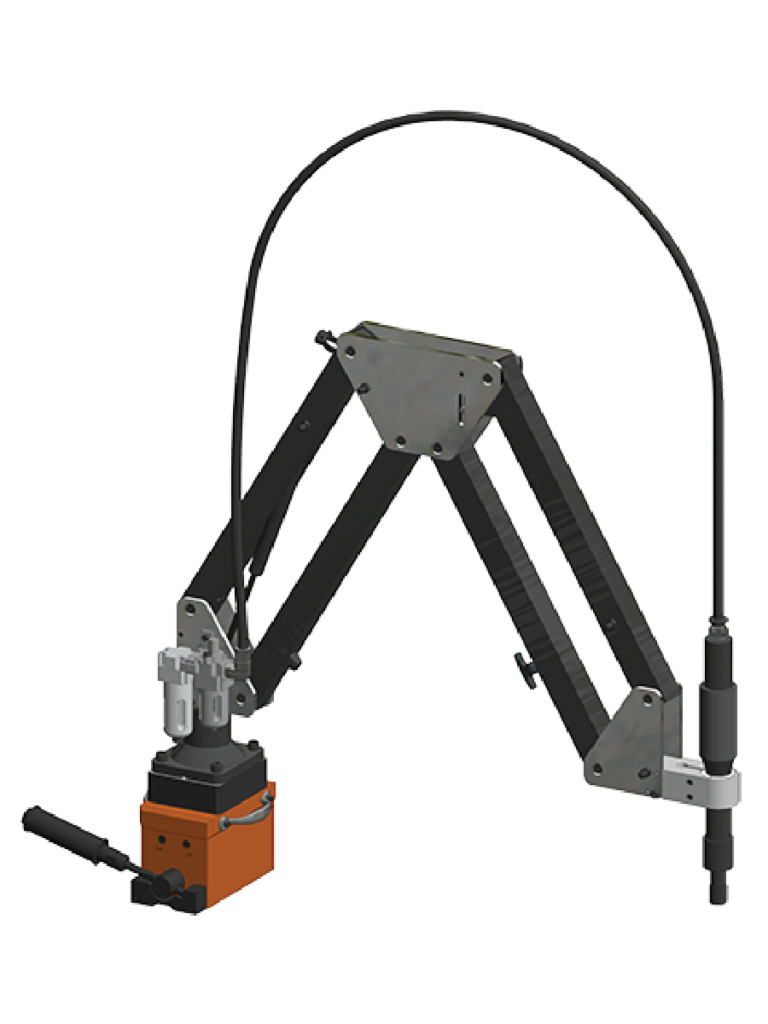
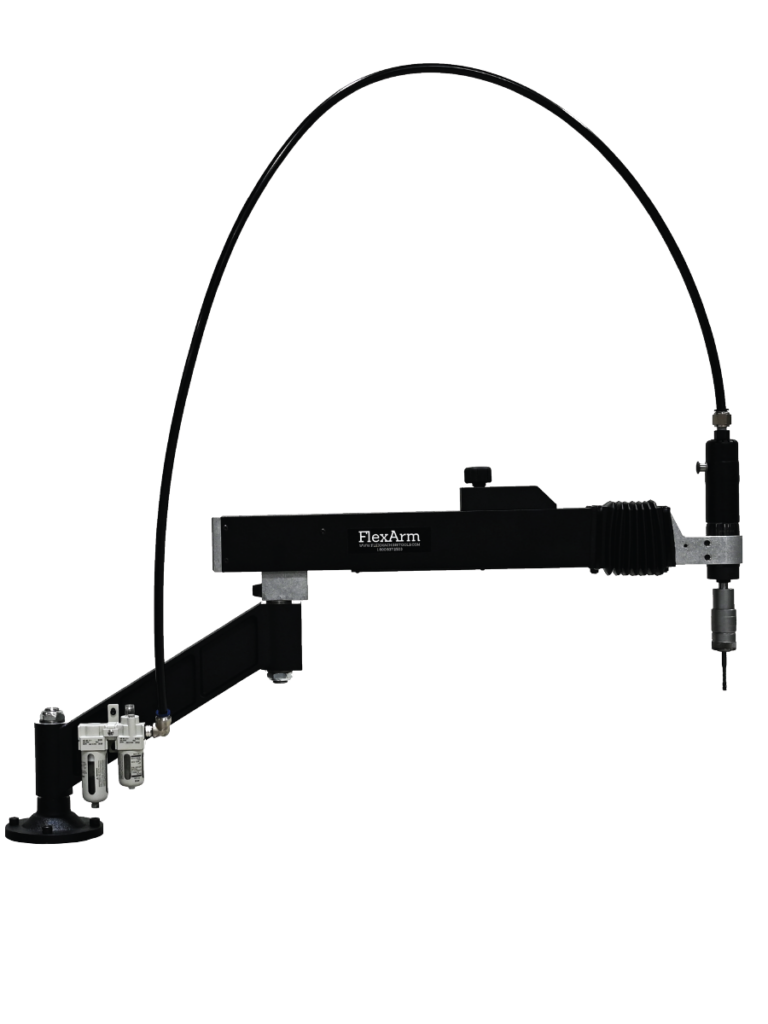
Para complementar sus capacidades de corte por plasma de alta definición, la empresa necesitaba una máquina de chorro de agua abrasivo. Antes de adquirir una máquina de chorro de agua abrasivo FlexJet F-1065 de Flex Machine Tools en Wapakoneta, Ohio, Mays afirma que CM Welding adquirió un brazo de perforación hidráulico Flex GH60, que tiene una capacidad de perforación de 3/8 a 2 pulgadas y un alcance de 20 a 84 pulgadas.
“Es el más grande que fabrican. Queríamos algo más sofisticado que un taladro radial de 50 hp, así que optamos por esa opción y dejamos de romper tornillos pequeños de inmediato”, dice Mays.
Además, la empresa también tiene un brazo manipulador Flex para manejar una máquina de preparación neumática de 80 libras, señala. “Nos dieron un brazo manipulador para transportar ese gran aparato”.”
Cuando llegó el momento de añadir un sistema de chorro de agua, Mays afirma que su experiencia con la alta calidad del equipo de Flex y su equipo de atención al cliente lo convencieron de optar por Flex en lugar de las otras opciones de chorro de agua que se estaban considerando.
“Compramos muchas máquinas diferentes de diferentes fabricantes, y uno de nuestros mayores inconvenientes es no poder obtener un buen servicio y asistencia después de la compra”, dice Mays. “Esto [la capacidad de servicio] fue lo que nos atrajo a Flex cuando se trató del sistema de chorro de agua”.”
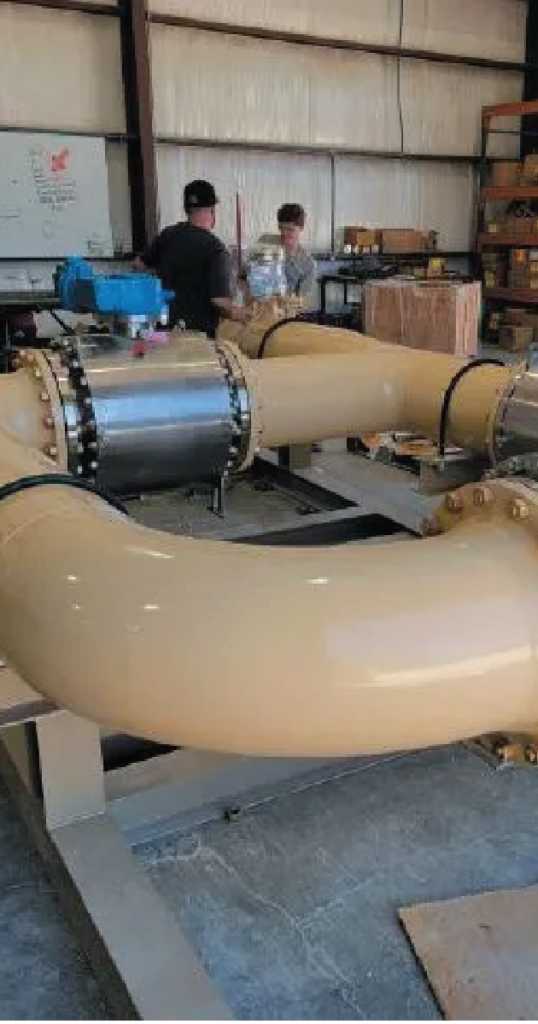
Este conjunto de tuberías es un ejemplo de los complejos procesos de fabricación que realiza CM Welding & Machine.
Diseñado para la velocidad
CM Welding encargó la máquina de chorro de agua, que llegó en junio de 2025, con una bomba intensificadora de 60 hp y una presión de 90.000 psi, de Waterjet Systems International, que funciona a presión máxima para cortar las placas de acero de 12,7 a 102,4 mm de espesor que la tienda mecaniza con frecuencia, según Mays. Sin embargo, la tienda reducirá la presión cuando corte piezas de material de junta, que va desde caucho EPDM (monómero de éter propileno dieno) hasta teflón, compuestos y acero inoxidable. Estos materiales tienden a moverse más sobre la mesa.
“Estamos trabajando a 90.000 psi en todo lo que podemos porque puedo superar a mi competencia en tres a uno solo en el tiempo de ciclo cuando estamos buscando piezas para nuestro trabajo. El producto que nos suministró Flex es el Maserati de las bombas de chorro de agua. Es absolutamente increíble.”
Mays recuerda cómo un cliente del sector del petróleo y el gas pensó que la tienda utilizaba dos o tres chorros de agua para completar rápidamente un trabajo. “Le dije: ‘No, solo tengo uno aquí.’ Y ellos quedaron atónitos, pensando que era imposible que tuvieran esa velocidad y esa calidad. Tenía que llevarlos a la tienda para demostrarlo”.”
EXTRAS DESTEPS SE REMOCIONAN
Además de cortar piezas de forma rápida y precisa, la máquina de chorro de agua a menudo elimina la necesidad de procesar piezas en la gran máquina CNC de la tienda, algo que se requiere cuando se cortan perfiles de placa mediante plasma, dice Mays. “Antes del FlexJet, cortábamos los perfiles con plasma y luego los traíamos a nuestra gran máquina CNC para intentar configurarlos y encontrar un buen punto de referencia para poder taladrar y perforar todos esos agujeros después. Encontrar un buen punto de referencia en algo que ya se haya cortado con plasma es bastante difícil porque hay algunas variaciones”, explica.
En cambio, la máquina de chorro de agua permite cortar piezas completas, incluidos los orificios que hay que perforar, y luego accionar el brazo de perforación a través de todos los orificios, explica. “Si puedo ahorrar horas en una sola pieza, ahorro días y semanas en todo el proyecto”.”
El corte por plasma sigue teniendo su lugar en CM Welding, señala Mays, y se utiliza en aproximadamente la mitad de los trabajos. “Hay ciertas aplicaciones y trabajos para los que el aguajet está diseñado, y hemos reducido mucho la carga de trabajo que supone el corte por plasma”.”
Al procesar piezas relativamente gruesas, añade que el corte térmico introduce una cantidad significativa de calor en la pieza y modifica sus propiedades mecánicas, mientras que la mecanización por chorro de agua en un proceso frío no lo hace.
La tienda realiza una variedad de trabajos para muchos clientes diferentes y siempre se encuentra con proyectos en los que solo un sistema de chorro de agua resulta útil. “En algunas aplicaciones, no se va a utilizar un sistema de plasma para cortar el material. Se puede intentar. Será un trabajo muy pesado. Al final, odiarás tu vida”.”
Orientación estricta
En cuanto a cortes de calidad general, Mays afirma que el objetivo de la tienda es un grado de tolerancia de ±0,005 pulgadas, lo cual es bastante fácil de lograr. Si se requiere una tolerancia más estrecha para un detalle complejo, el sistema de chorro de agua puede lograr ±0,001 pulgadas, pero el tiempo de ciclo será más largo, algo que los clientes entienden. “Ha habido ocasiones en las que no había manera de evitarlo. Teníamos que hacerlo, y lo llevamos al límite y lo conseguimos cada vez que lo intentábamos”.”
CM Welding utiliza una cabeza de corte estándar de 3 ejes, que permite un corte sin rebabas para eliminar operaciones de acabado secundarias. Esto resulta especialmente beneficioso cuando se trabaja con acero inoxidable, aleaciones superaluminosas a base de níquel y aluminio, según Mays. “Esto nos ha hecho mucho más eficientes porque no tenemos que buscar soluciones alternativas para cortar con plasma”.”
En lugar de contar con un sistema automático de eliminación de abrasivos para eliminar los residuos de abrasivo y el material de trabajo, afirma que la tienda optó por el equipo de eliminación de abrasivos Barton (BART) de Barton International para evitar que se acumule sedimento en el tanque. Este equipo cuenta con un mango que se desliza entre las tablas de la mesa de chorro de agua, por lo que los residuos de abrasivo pueden extraerse mientras continúa el corte y requiere un lavavajillas de presión de entre 2,5 y 3,0 gpm y una presión de entre 2.500 y 3.000 psi.
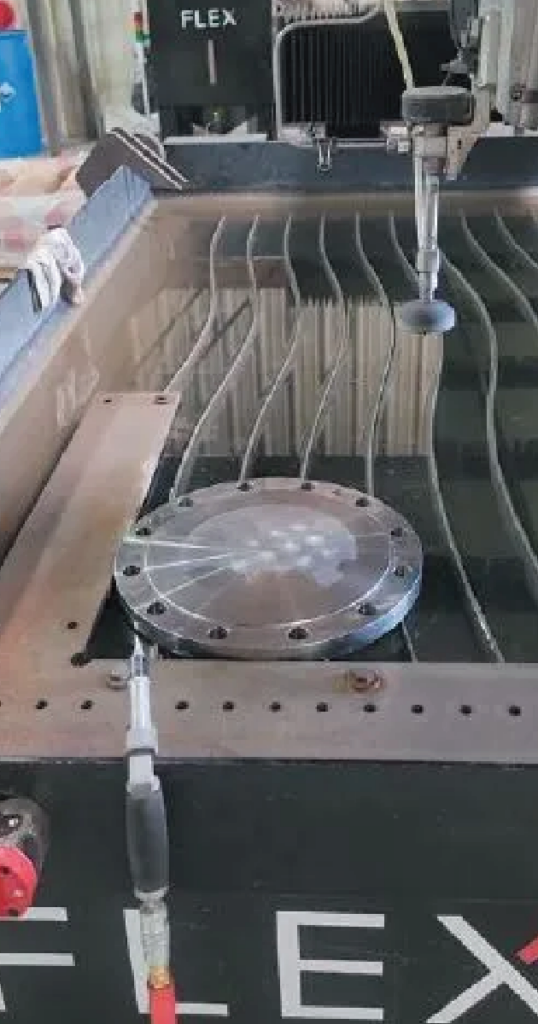
CM Welding & Machine utiliza su máquina de chorro de agua FlexJet F-1065 para conformar perfiles personalizados en las juntas de blindaje de tuberías de acero inoxidable.
RECILLAGE
Una empresa de residuos que sirve a la industria del petróleo y el gas compra el abrasivo de granato usado para utilizarlo como material en los procesos de extracción, explica Mays.
Adverte contra desechar el abrasivo usado como material no peligroso. Si una tienda solo corta acero al carbono, el óxido de hierro generado no sería motivo de preocupación, pero el corte de materiales como el acero inoxidable, el cromo y el níquel sí plantea problemas. “A cualquier persona que tire esa basura al desagüe, realmente debería dejar de hacerlo porque eso acabará repercutiendo en ella en el futuro.”
Aunque existen accesorios para minimizar el desperdicio y calibrar la cabeza del volteador, Mays afirma que determinó que los procesos de la tienda no requerían esos elementos, especialmente aquellos que requieren mecanizado sin iluminación. “No me gusta tener muchas cosas extra alrededor de la cabeza de corte, porque a veces se atascan y se atascan todo el material adicional que hay allí. Si no es necesario al 100%, dejémoslo allí y lo eliminemos”.”
Basándose en su experiencia positiva con el sistema de corte por chorro de agua FlexJet F-1065, Mays dice que CM Welding & Machine está tratando de encontrar espacio para otra máquina de corte por chorro de agua FlexJet. “Lo que pedí fue exactamente lo que llegó. Estamos extremadamente satisfechos con él.”
CM Welding & Machine, 432/413-7419, cmweldmach.com
Flex Machine Tools, 419/649-7703, flexmachinetools.com
Lee el artículo en ¡Metales modernos aquí!
