Publicado en The Fabricator el 25 de marzo de 2025. Ver artículo aquí.
Quizás estáis investigando una inversión significativa en máquinas herramienta y estáis analizando las opciones de diferentes tecnologías de corte de perfil, o quizás habéis descubierto que vuestras actuales capacidades de corte son insuficientes, lo que os motiva a investigar formas de ampliar vuestros servicios. De cualquier manera, deberíais tener en cuenta que el corte por chorro de agua podría ser una buena opción. Por eso es útil revisar cómo ha evolucionado la tecnología del chorro de agua, además de desmentir algunos mitos en el camino.

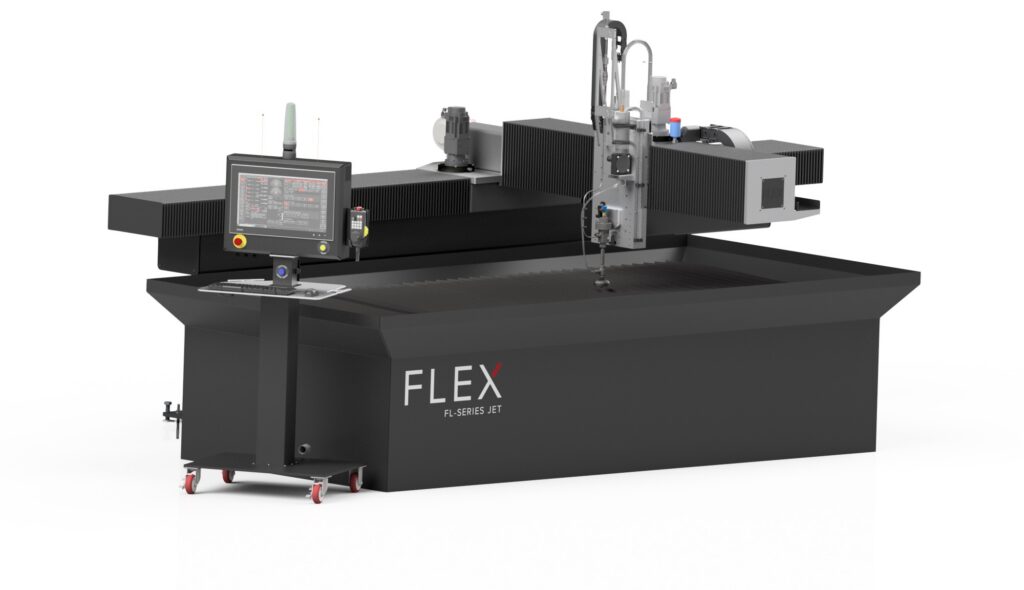
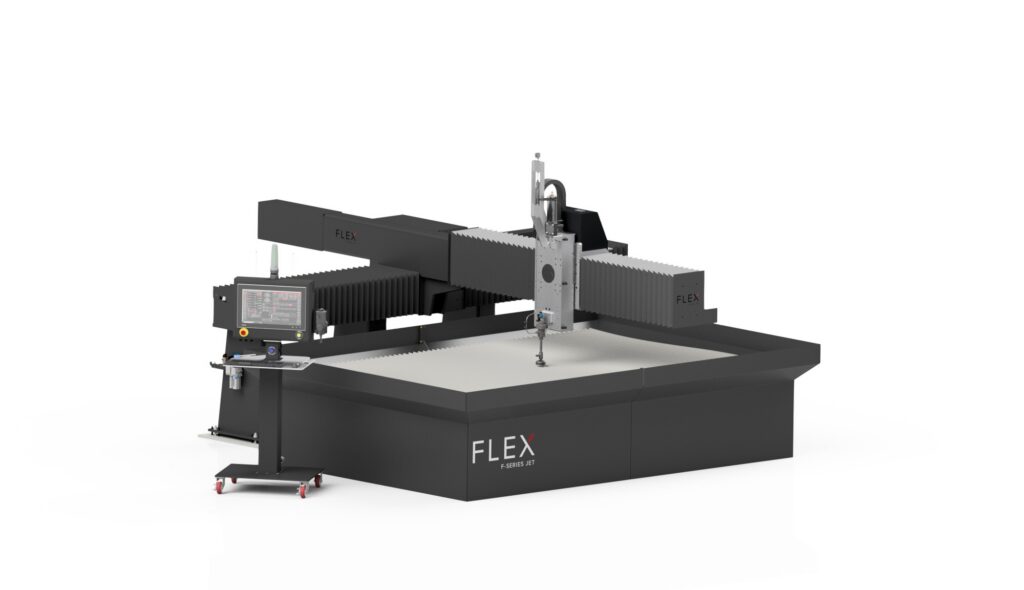
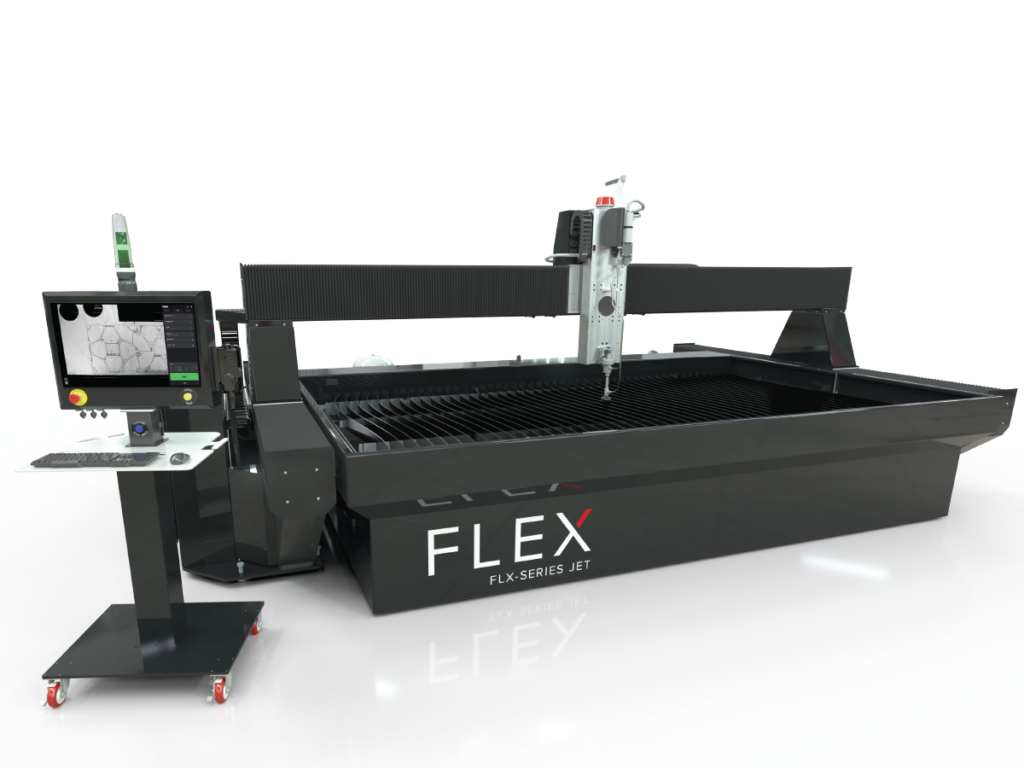
El chorro de agua es una tecnología de corte versátil que se puede utilizar para cortar todo tipo de metales sin zona afectada por el calor. La incorporación del cabezal de corte adecuado también permite obtener bordes y biseles perfectamente limpios.
Jet de agua La tecnología de corte surgió ya en la década de 1930, y los sistemas de baja presión se utilizaron para recortar el papel. Los avances tecnológicos durante el siglo XX llevaron a una mejora en las capacidades de corte por chorro de agua.
Durante las décadas de 1940 y 1950, la floreciente industria aeroespacial vio el avance de la ciencia de los materiales y de la tecnología de sellado a alta presión, capaces de operar sistemas hidráulicos hasta 100.000 PSI. La bomba lineal de alta presión fue desarrollada a finales de la década de 1970 y en la década de 1980 comenzó lo que se puede considerar como el precursor de los modernos sistemas de chorro de agua CNC que se utilizan hoy en día. A través de la adopción generalizada en varias industrias, los continuos avances en los sistemas CNC y los perfeccionamientos en la cabeza de corte y el rendimiento de la bomba en las décadas de 1990, 2000 y 2010, es seguro afirmar que el corte por chorro de agua está aquí para quedarse como una opción de fabricación totalmente madura.
No obstante, los mitos sobre los chorros de agua siguen siendo muy comunes en los círculos de la industria manufacturera. Por eso, es importante que los fabricantes de metal comprendan qué es esto. Jet de agua El corte es y no es. Una discusión sobre el proceso de corte y la tecnología es un buen comienzo.
Procesos de corte de perfil
Cuando se considera una Jet de agua Al comprar, es posible comparar varias tecnologías de corte de perfil. Las opciones comunes son el láser, el plasma y el EDM con alambre.
A Máquina de corte por láser Por lo general, requiere la inversión de capital más alta. Sin embargo, con ello, un fabricante de metales obtiene un proceso de corte muy rápido, especialmente para materiales finos. Debido a sus velocidades de corte, estas máquinas suelen estar integradas con sistemas automatizados de carga de material. Además, pueden tolerar una tolerancia de corte de al menos +/- 0,005 pulgadas.
El coste de funcionamiento depende en gran medida del tipo de gas de protección necesario para cada material específico que se está cortando. Las máquinas de corte con láser son ideales cuando se busca una producción en gran volumen.
Una inversión en una Sistema de corte por plasma Pueden variar desde bastante bajos (plasma de aire) hasta muy altos (plasma de alta definición). Las aplicaciones adecuadas incluyen el corte de acero blando de hasta aproximadamente 5 cm de espesor, aunque se continúan realizando avances para permitir un corte más eficaz del acero inoxidable y el aluminio.
El coste de funcionamiento es generalmente muy bajo, pero los fabricantes de metal tienen que hacer frente a zonas afectadas por el calor provocadas por la llama del plasma, que a veces dificultan el proceso secundario o requieren el lijado de los bordes cortados. La tolerancia de las piezas es amplia, tradicionalmente de +/- 0,010 a +/- 0,060 pulgadas.
El plasma es una buena opción cuando se acepta un rango de tolerancias más amplio o no se requieren tamaños de piezas muy pequeños.
La inversión en Máquina de rectificado por electroerosión Probablemente se ubica en algún lugar entre una máquina de corte por láser y una tabla básica de corte por plasma. El EDM destaca en todos los metales conductores, desde muy finos hasta muy gruesos. Se pueden obtener tolerancias excepcionalmente altas, de +/- 0,0001 pulgadas en algunos casos, pero el proceso es muy lento. Además, los orificios de inicio deben ser perforados previamente para los contornos interiores.
El bajo coste por hora de funcionamiento suele compensarse con un tiempo de funcionamiento prolongado. El EDM por cable es la opción de corte de facto cuando se requieren las tolerancias más estrictas posibles en las piezas, especialmente en materiales más gruesos.

A pesar de que la tecnología de las bombas de chorro de agua ha mejorado desde la década de 1990 hasta la actualidad, sigue siendo necesaria una mantenimiento regular, especialmente en los sistemas de alta presión.
¿Qué es el corte por chorro de agua?
Tras definir algunas tecnologías de corte complementarias, ¿qué es Corte por chorro de aguaEn resumen, el corte abrasivo por chorro de agua es un proceso de erosión altamente controlado y acelerado. El agua a presión de 60.000 a 90.000 PSI pasa a través de un pequeño orificio de forma de joya para crear una corriente de chorro supersónica. El medio abrasivo, más comúnmente granato triturado, se introduce en este chorro y se enfoca a través de una boquilla. La corriente de chorro de agua resultante suele tener un diámetro de 0,030 a 0,040 pulgadas.
Jet de agua La corteza tiene algunas ventajas distintas en comparación con otros procesos de corte:
- Con una inversión de entre 100.000 y 500.000 dólares, un fabricante de metales puede adquirir equipos que pueden cortar material de cualquier grosor.
- Un chorro de agua puede cortar cualquier material: ferrosos o no ferrosos, frágiles o dúctiles, así como homogéneos o compuestos.
- Si bien son posibles tolerancias más estrictas, un margen de error de +/- 0,005 pulgadas es fácilmente alcanzable en casi todos los materiales de menos de 2 pulgadas de espesor, sin necesidad de cambios de herramienta ni realizar alteraciones físicas, térmicas ni químicas en el troquelado.
Tecnología de chorro de agua: ¿Verdad o ficción?
Muchos estereotipos relacionados con el proceso de corte por chorro de agua persisten en la industria manufacturera. La mayoría de ellos se remontan a los primeros días de la tecnología. Si bien algunos de estos mitos tenían algún fundamento cierto en aquellos tiempos, la tecnología de chorro de agua ha avanzado y las mejores prácticas han evolucionado. Vamos a hablar de algunos de estos mitos.

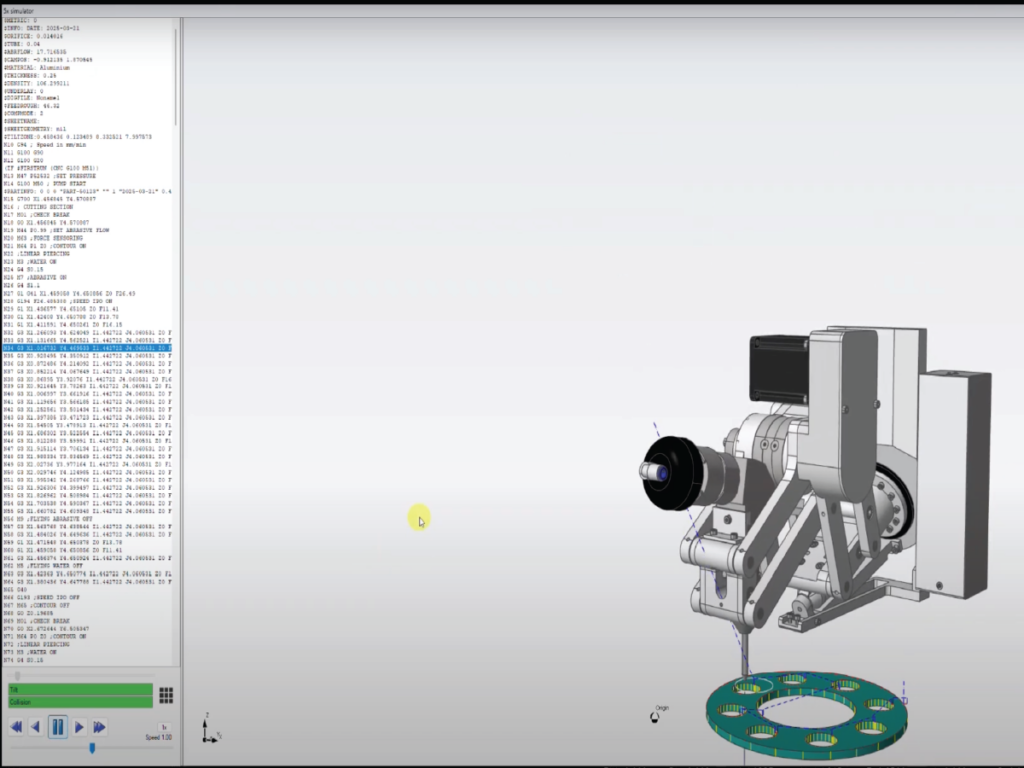
Un sistema de control y CAM moderno específicamente diseñado para el aguajet ofrecerá mejores resultados que el software diseñado para otro proceso de corte que se ha adaptado para el corte con aguajet.
El corte por chorro de agua es ruidoso. Todo aquel que haya trabajado con un aguajet ha podido experimentar el rugido del chorro de corte o el zumbido de la bomba de alta presión. El sonido del chorro de corte se puede mitigar fácilmente con un poco de comprensión de la física del proceso.
Como se mencionó anteriormente, cuando un chorro de agua a presión (energía potencial) se introduce a través de un orificio y sale de la cabeza de corte, se genera un flujo de alta velocidad (energía cinética). ¡Dependiendo de la presión de funcionamiento del sistema, este flujo se desplaza a Mach 2, Mach 3 o incluso Mach 4! Este chorro de agua supersónico arrastra el aire circundante hacia sí mismo, lo que produce un fuerte ruido de corte. Si un chorro típico de chorro de agua se dispara contra el aire libre, en lugar de contra un depósito de retención de chorro de agua, las lecturas del medidor de sonido pueden llegar a ser superiores a 120 dB. ¡Este sonido del motor de chorro es muy fuerte!
La solución es sencilla: minimice o elimine la cantidad de aire alrededor del jet para reducir drásticamente el ruido. Para ello, mantenga el agua del depósito de retención alta y en contacto con el fondo del material para controlar el ruido. Una separación de aire debajo del material es la principal causa de ruido operativo.
Un fabricante de metal también podría inundar el material durante el proceso de corte con chorro de agua. Cortar bajo el agua es una gran táctica para reducir aún más el ruido.
En cuanto al ruido de las bombas, la mayor parte del sonido se produce debido a los cambios en el sistema hidráulico. El diseño de las bombas hidráulicas, la construcción de las válvulas de cambio y los sistemas de refrigeración del aceite han mejorado considerablemente desde los primeros tiempos. No cometa el error de asumir que todas las bombas son iguales, ya que un diseño de la industria de hace 20 años funciona igual que los diseños actuales.
El uso de un intensificador moderno junto con una buena gestión del nivel de agua en el tanque de capturas resulta en un sistema de corte que funciona por debajo de los 90 dB. Los sonidos pueden reducirse aún más con la correcta selección de la boquilla de la cabeza de corte y la protección de la máquina.
El corte por chorro de agua es un proceso complicado. Con un poco de atención al detalle, una tienda puede mantener su sistema de chorro de agua funcionando de forma limpia. Todo lo que tiene que hacer es concentrarse en los dos factores principales que contribuyen a la creación de la suciedad: la configuración de la tarea y la limpieza del depósito de captación.
Una corriente de chorro supersónico no solo tiene el potencial de generar un ruido que hace sentir el oído como si estuviera siendo perforado, sino que también puede generar una gran cantidad de turbulencia en el depósito de chorro de agua. Si bien la corriente de chorro de agua naturalmente provoca una elevación turbulenta del fluido en el depósito de captura, la adición de un gran volumen de aire agrava considerablemente este problema, dando como resultado salpicaduras. Al igual que la reducción del ruido, mantener un nivel de agua alto en el depósito es la mejor manera de controlar esto.
Además, instalar un cono de perforación alrededor de la boquilla de la cabeza de corte no solo ayuda a controlar el sonido sino que también evita que el chorro de agua vuelva a salir durante el primer ciclo de perforación.
La segunda pieza de este rompecabezas, y que a menudo se pasa por alto, es la limpieza general del depósito de captación. La acumulación de suciedad causada por el proceso de corte es inevitable. Después de todo, es una de las funciones principales del depósito. Limpiarlo regularmente y mantenerlo en un nivel razonable es una medida importante para mantener una tienda limpia. Las excavaciones regulares del depósito o la inversión en un sistema automático de eliminación de suciedad pueden ayudar a mantener una tienda limpia mientras se utiliza un aguajet.
Los sistemas de chorro de agua son costosos de operar. Una trampa fácil en la que puede caer un fabricante de metal al investigar las tecnologías de corte es comparar procesos sin analizar el coste total de fabricación de una pieza.
Si bien la corteza por chorro de agua puede ser más lenta que la de láser o plasma al procesar ciertos materiales, la ausencia de una zona de soldadura puede eliminar completamente las operaciones secundarias necesarias para terminar un componente. Eliminar una etapa de rectificado y limpieza o la posibilidad de perforar un pequeño agujero directamente desde la máquina de chorro de agua son dos ejemplos de procesos secundarios que han sido eliminados porque la máquina de chorro de agua puede realizar estos procesos en la mesa de corte.
Un sistema de chorro de agua puede terminar un corte de perfil 10 veces más rápido que el EDM con alambre. Además, incorporar una segunda operación para limpiar una superficie crítica a menudo puede ser más económico que producir una pieza acabada con el EDM solo.
Aunque variará según el equipo y las aplicaciones específicas, un buen punto de partida para determinar el costo de operación de un chorro de agua es de aproximadamente $30 a $35 por hora. Para obtener más información concreta, contacte a un representante de ventas de chorro de agua o a un experto de la industria para realizar un estudio de tiempo que ayude a determinar los costos exactos de las piezas para su aplicación específica.
Los chorros de agua ofrecen una calidad de corte deficiente. Los waterjets son lo que la industria denomina Herramientas suaves. En otras palabras, el flujo no es rígido como un cable EDM o un torno convencional. Al moverse a través de un material, la salida del chorro desde el fondo de la pieza de trabajo se ve retrasada con respecto a la dirección del movimiento. Esto se conoce como ángulo de retorno de la tramo. El flujo tampoco mantiene su forma circular o columnar; se comprime y se convierte en ovalado.
Los modelos matemáticos para comprender la física de ambos fenómenos son complejos, pero ahora están bien definidos y comprendidos por los profesionales del sector. La compra de una máquina con un controlador y un sistema CAM modernos diseñados específicamente para la tecnología de chorro de agua incorpora estos modelos y garantiza una buena calidad de la pieza acabada. El antiguo software de programación para el sistema de chorro de agua o el complemento adicional que se incluye en el departamento de ventas de su distribuidor pueden generar técnicamente un código para ejecutar la tecnología de chorro de agua, pero los resultados son casi siempre decepcionantes.
Debido a que es erosionante, el aguajet ofrece un rango extremadamente amplio de cualidades de corte para cualquier material en particular. Se pueden obtener acabados superficiales de 100 a 125 RMS con bordes planos y sin rebabas, gracias a un software adecuado y a cabezales de corte multiaxiales que ofrecen un control automático del ángulo de conicidad. (RMS significa promedio cuadrado de raíz, un método para medir la rugosidad de una superficie. Más específicamente, se utiliza para calcular la rugosidad promedio de una superficie midiendo la altura de sus picos y valles.)
Las bombas de chorro de agua requieren un mantenimiento significativo. El mantenimiento de las bombas suele ser un tema delicado, y es fácil encontrar personas dispuestas a compartir sus historias de horror. La vida útil corta de los sellos y los cierres de seguridad que no funcionan son el centro de muchas de estas historias. Si investigamos un poco, la causa subyacente de estas averías suele derivar en defectos en los diseños iniciales de las bombas y en una formación adecuada.
La adopción de los sistemas de chorro de agua explotó en las décadas de 1990 y 2000. Los diseños de bombas de esa época ya no están protegidos por patentes, lo que ha llevado a algunas empresas a seguir fabricando estos diseños hasta el día de hoy. Como resultado, solo en Norteamérica existen decenas de miles de estas bombas.
Pero solo porque algo sea más común no significa que sea el mejor. Los avances en la ingeniería han mejorado cada componente de desgaste de las bombas modernas, y la vida útil ha aumentado de forma generalizada. Las juntas de las bombas son el enlace más débil de cualquier sistema de alta presión y serán el primer elemento que falle si algo está mal. Son el indicador de problemas en el sistema. La vida útil corta de las juntas suele indicar una mala calidad del agua, componentes desgastados en otros lugares del sistema o prácticas de mantenimiento inadecuadas.
Concentrarse en los hechos
Conocer los aspectos básicos del corte por chorro de agua es útil al considerar su aplicación. Su versatilidad y la tecnología mejorada lo convierten en una opción inteligente para muchos fabricantes de metal con la combinación adecuada de tareas.
Una empresa fabricante o proveedor de sistemas de chorro de agua no solo puede proporcionar detalles más profundos sobre la mecánica del equipo, sino que también puede discutir cómo el chorro de agua puede ayudar en su aplicación específica. Trabajar un poco para entender el proceso y luego programar una prueba de corte o un estudio de tiempo vale la pena el esfuerzo invertido.
Escrito por Jason Stuffel
Gerente de ventas regional
Máquinas de trabajo flexibles
