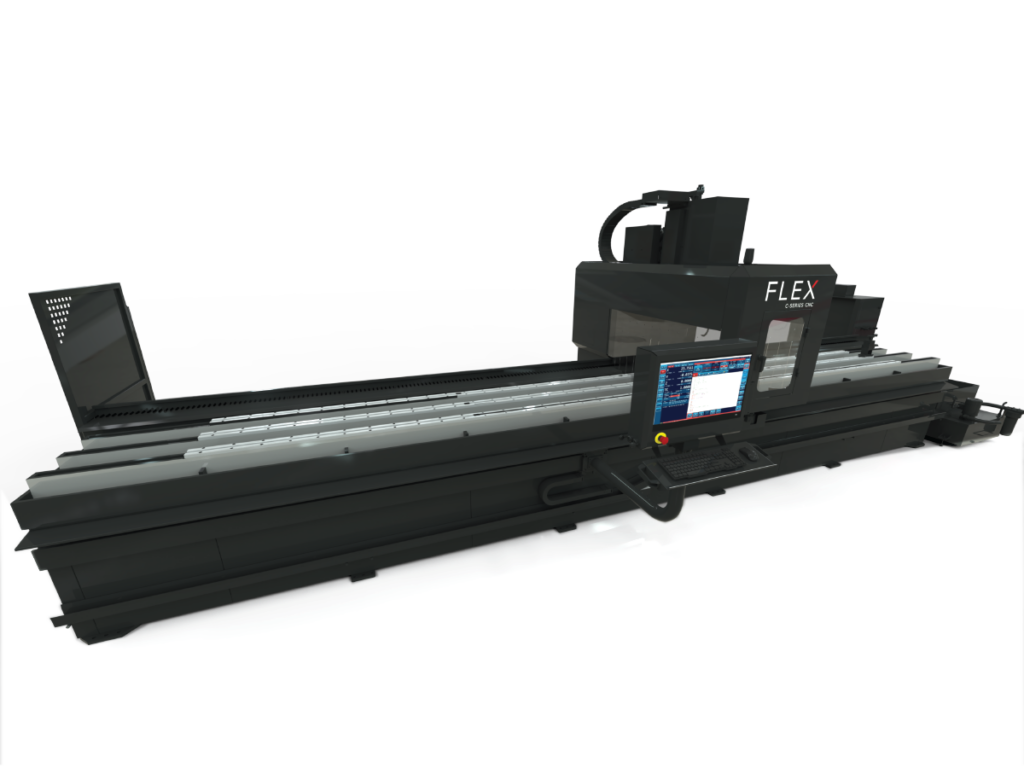


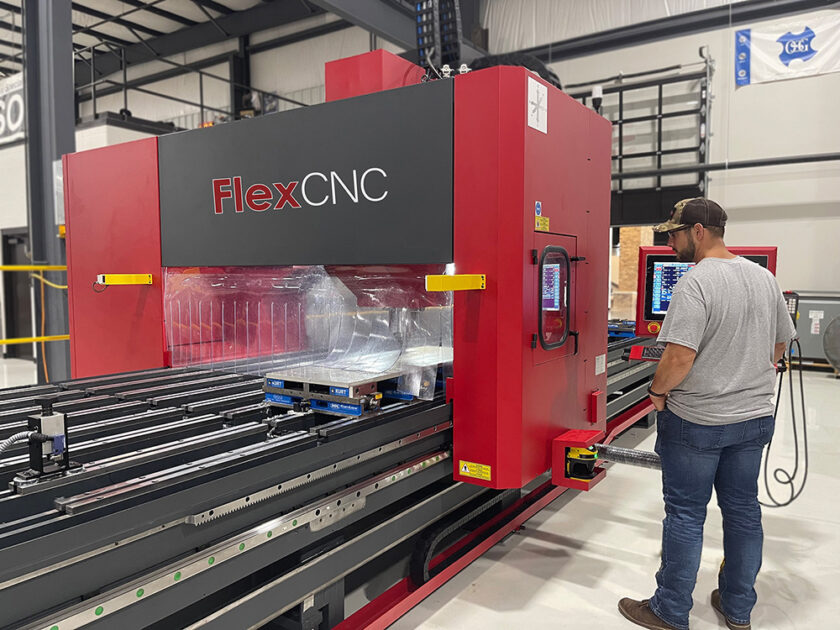
Los láseres de tubo son máquinas potentes y eficientes conocidos por el corte preciso de tubos y diversos materiales largos. Sin embargo, su alto precio y especialización suelen hacerlas poco prácticas para tiendas con volúmenes más bajos o necesidades de procesamiento más variadas. Si estás explorando alternativas económicas a los láseres de tubo, la FlexCNC (centro de mecanizado vertical de gran tamaño) Se destaca como una herramienta versátil, Solución económica.
*sujeta a la aprobación del crédito*
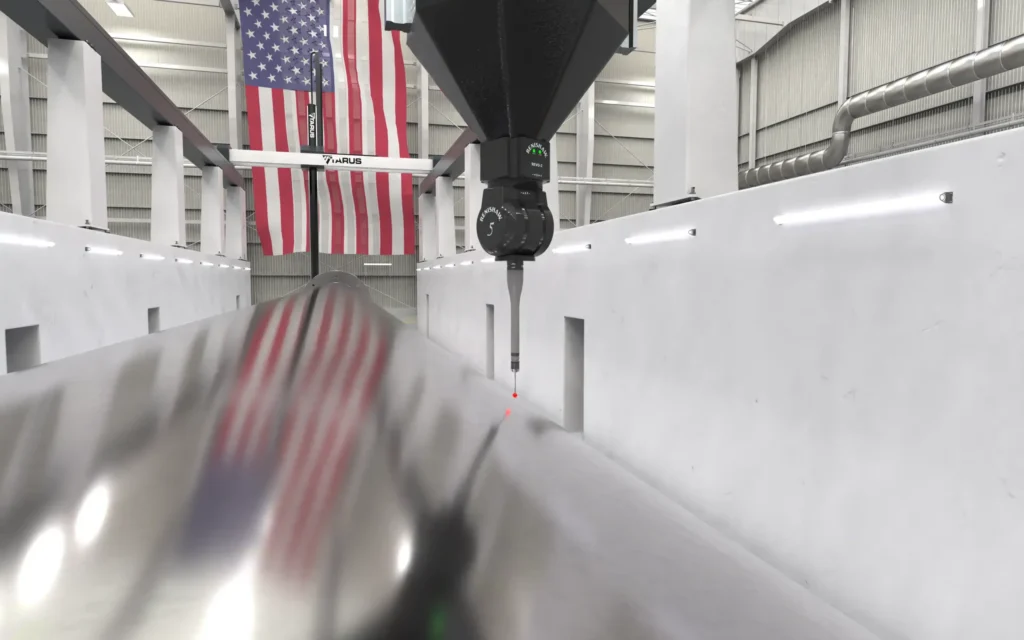
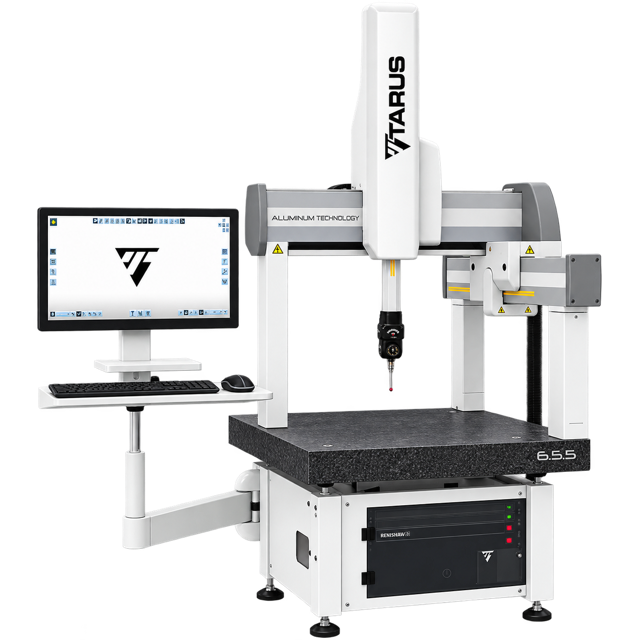
Máquinas de trabajo flexibles ha adquirido TARUS, una empresa fabricante de máquinas herramienta con sede en el área metropolitana de Detroit, que entró en vigor el 1 de julio.
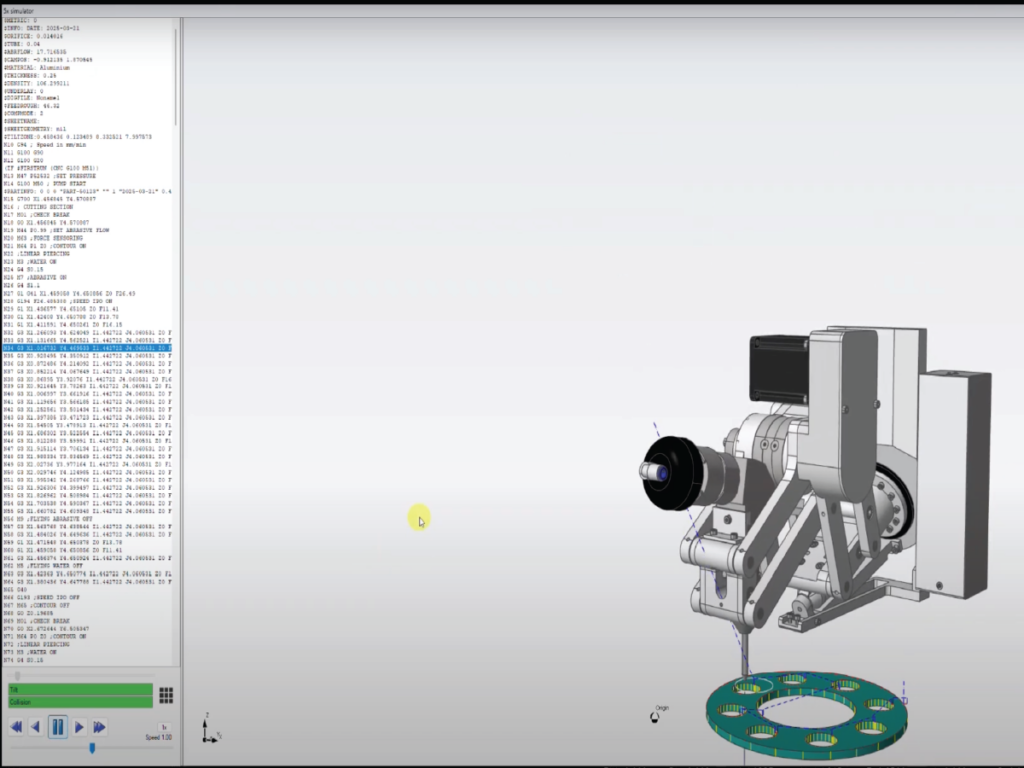
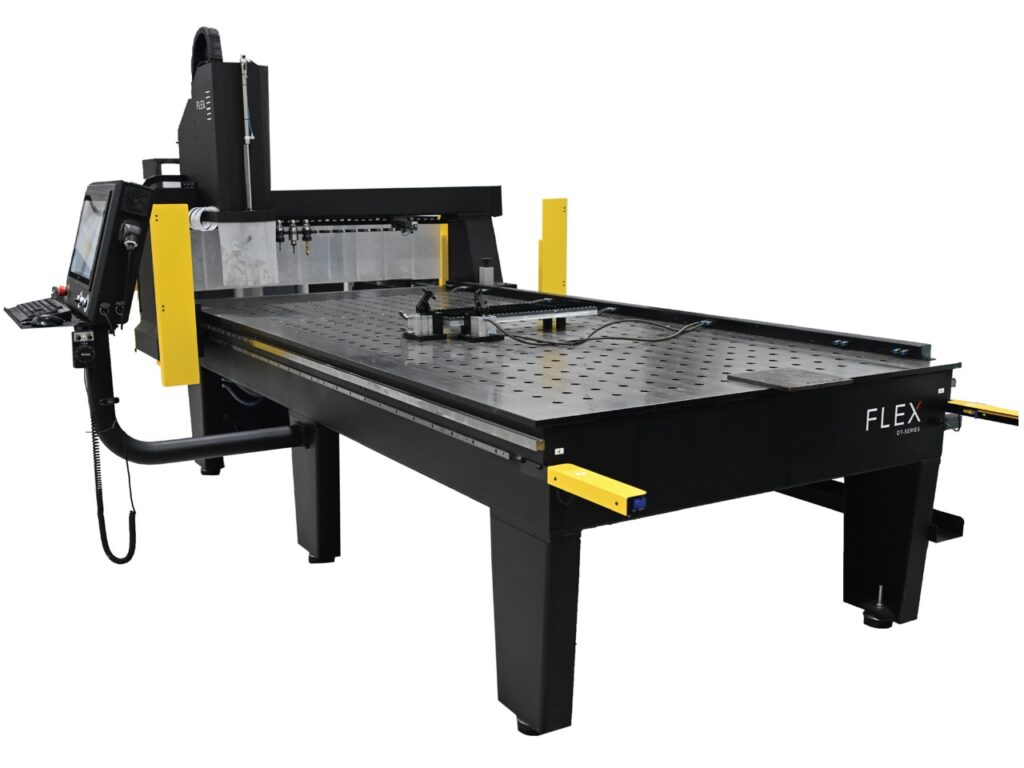
Jason explica los conceptos básicos del software IGEMS en 2D, guiándote a través de los pasos esenciales para programar y exportar un archivo CNC para tu FlexJet Waterjet.
*sujeta a la aprobación del crédito*
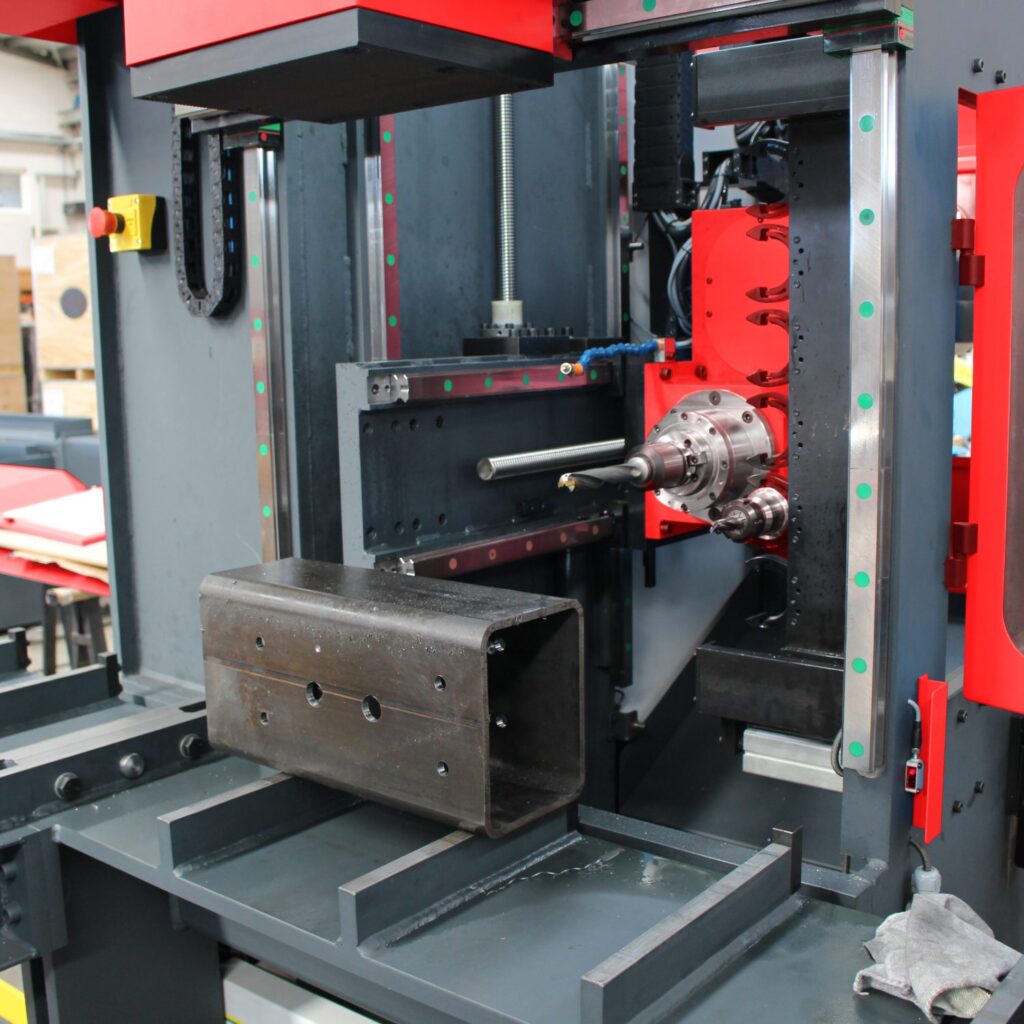
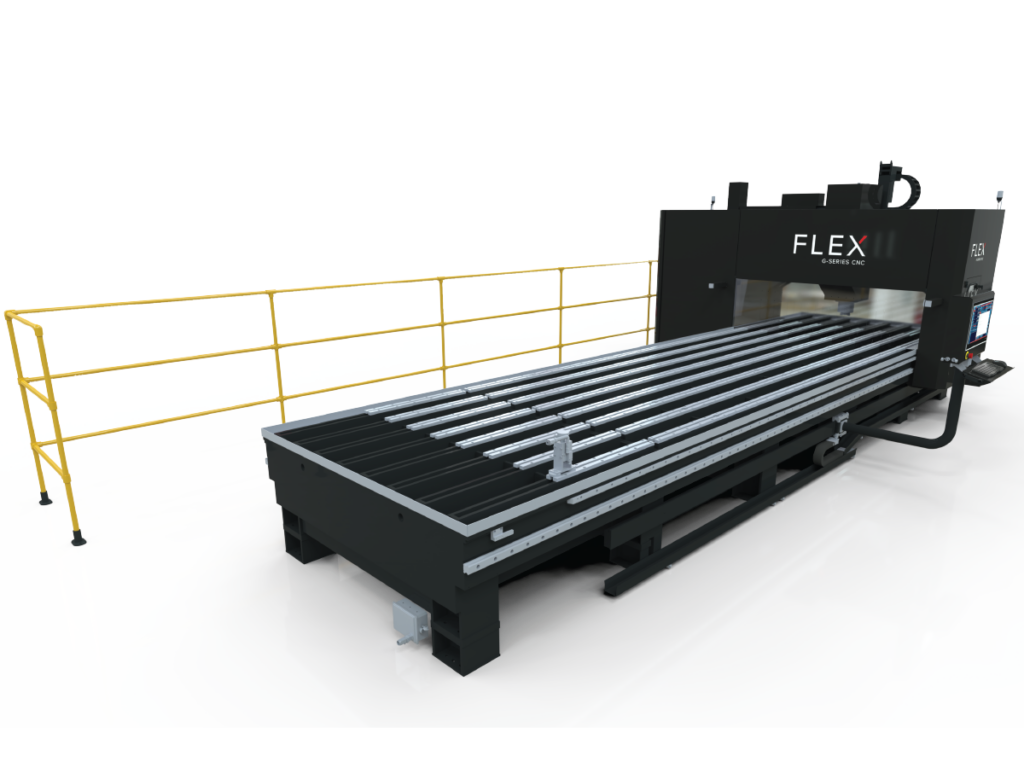
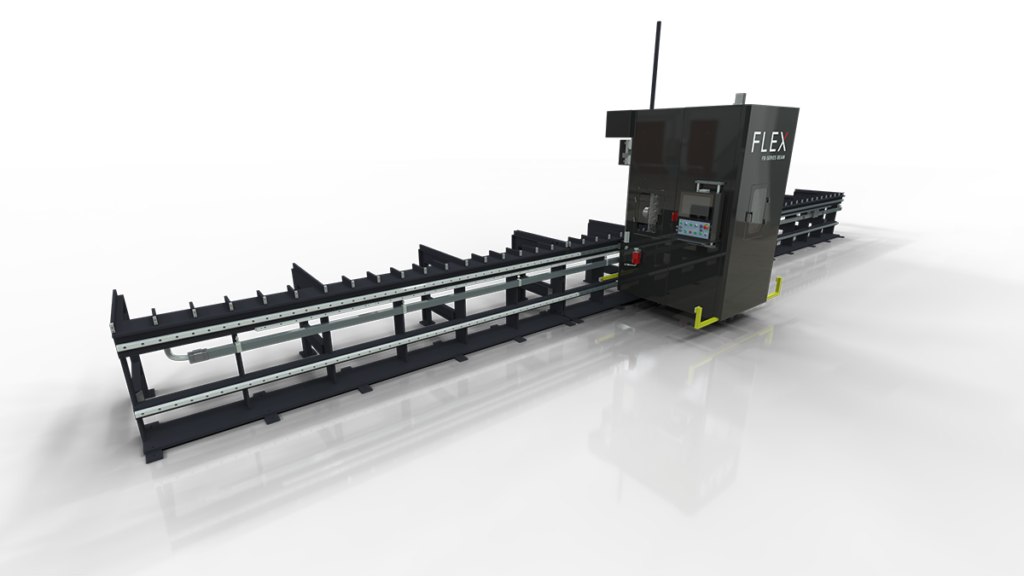
Las líneas de perforación de viga perforan con precisión los orificios en diversos perfiles de acero de diferentes longitudes mediante programación controlada por CNC.
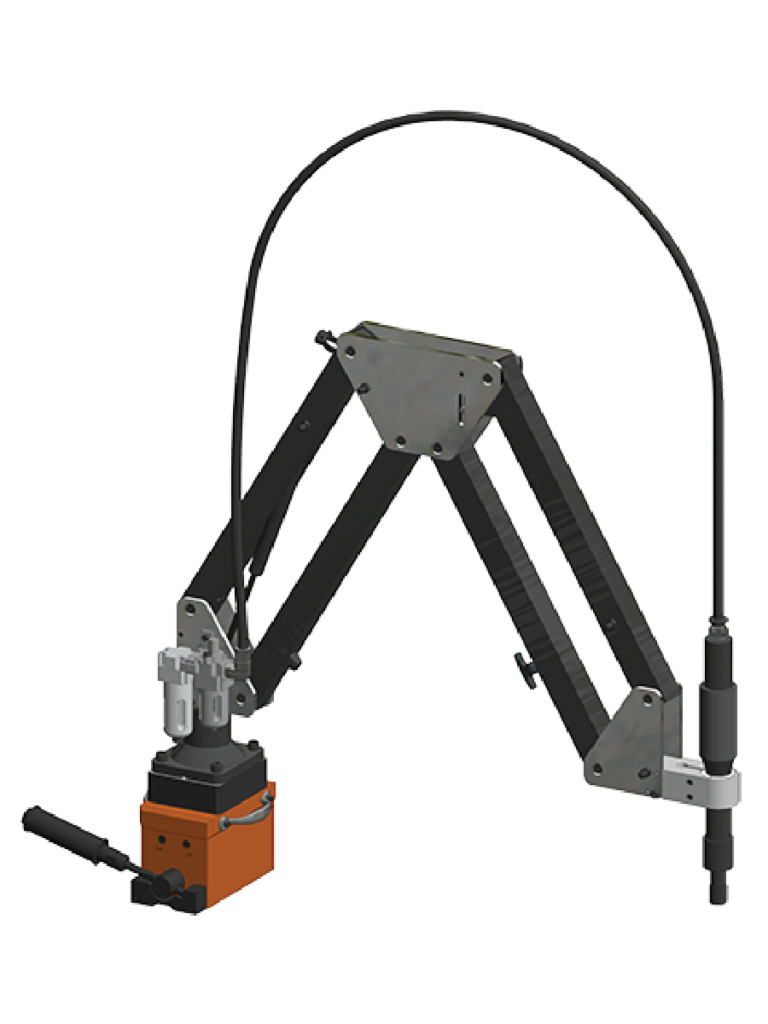
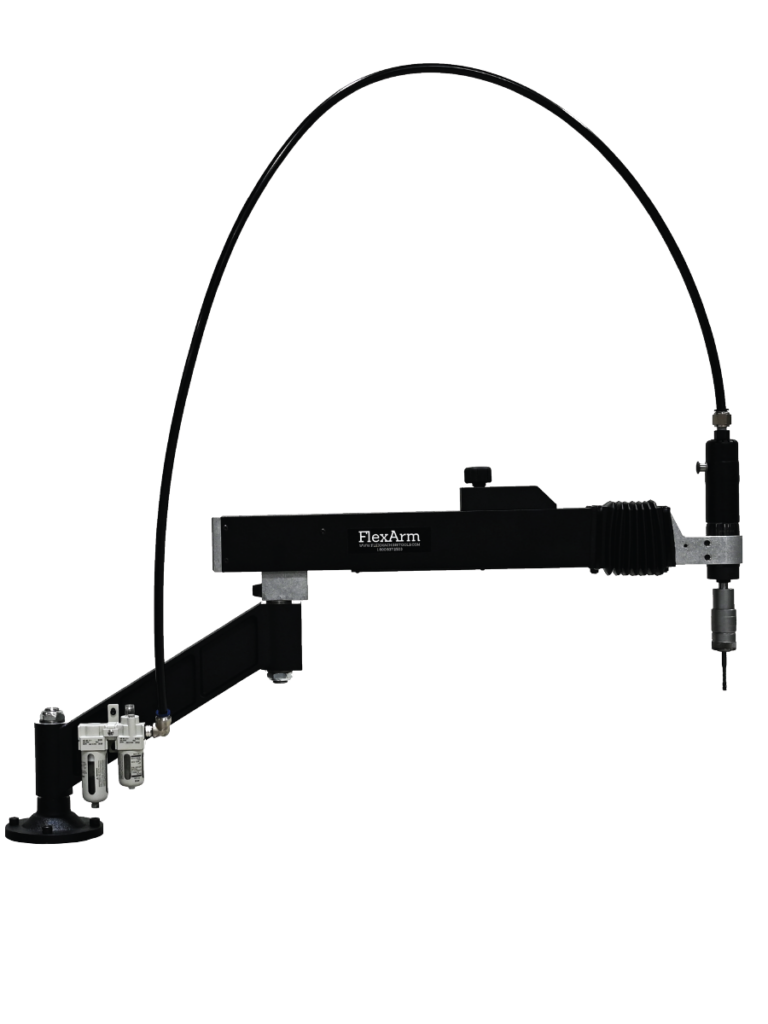
FlexArm incluye brazos de palanca, brazos de montaje y herramientas ergonómicas diseñados para mejorar la productividad, reducir la fatiga de los trabajadores y ofrecer soluciones personalizadas para una variedad de aplicaciones.
Si te gusta nuestro Flex Swag. Ahora tenemos una tienda en vivo donde puedes comprar nuestro FlexSwag
Los láseres de tubo son máquinas potentes y eficientes conocidos por el corte preciso de tubos y diversos materiales largos. Sin embargo, su alto precio y especialización suelen hacerlas poco prácticas para tiendas con volúmenes más bajos o necesidades de procesamiento más variadas. Si estás explorando alternativas económicas a los láseres de tubo, la FlexCNC (centro de mecanizado vertical de gran tamaño) Se destaca como una herramienta versátil, Solución económica.
*sujeta a la aprobación del crédito*
Máquinas de trabajo flexibles ha adquirido TARUS, una empresa fabricante de máquinas herramienta con sede en el área metropolitana de Detroit, que entró en vigor el 1 de julio.
Jason explica los conceptos básicos del software IGEMS en 2D, guiándote a través de los pasos esenciales para programar y exportar un archivo CNC para tu FlexJet Waterjet.
*sujeta a la aprobación del crédito*
Las líneas de perforación de viga perforan con precisión los orificios en diversos perfiles de acero de diferentes longitudes mediante programación controlada por CNC.
FlexArm incluye brazos de palanca, brazos de montaje y herramientas ergonómicas diseñados para mejorar la productividad, reducir la fatiga de los trabajadores y ofrecer soluciones personalizadas para una variedad de aplicaciones.
Si te gusta nuestro Flex Swag. Ahora tenemos una tienda en vivo donde puedes comprar nuestro FlexSwag
Consulte el video de este estudio de tiempo en la parte inferior de la página.
El uso de un centro de mecanizado CNC para realizar perforaciones es más seguro, rápido y preciso que otros métodos tradicionales de perforación. La perforación con un centro de mecanizado ayuda a reducir el margen de error porque el operador realiza una cantidad mínima de trabajo manual. Una máquina CNC puede mejorar drásticamente los tiempos de ciclo cuando se combina con el equipo de herramientas adecuado.
En el pasado, realizamos un estudio de tiempo para comparar el Centro de mecanizado vertical FlexCNC con un taladro radial Fosdik. (consulte aquí). El FlexCNC Fue capaz de perforar más rápido y realizar mucho más en 5 minutos que el Fosdick. Dado que las tiendas siempre están buscando formas de acelerar la producción, decidimos probar dos taladros para ver si uno podía realizar el trabajo más rápido que el otro.
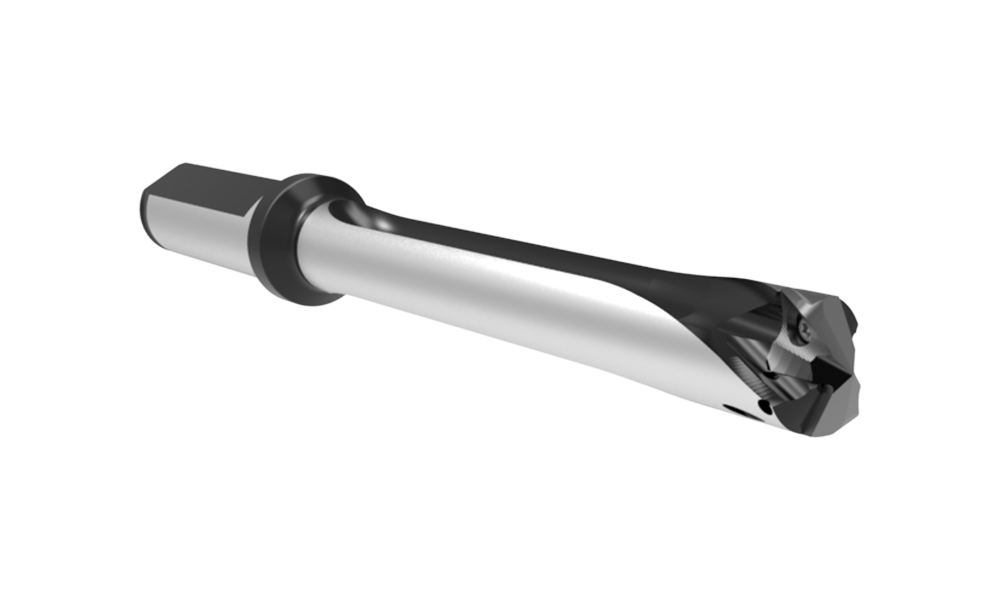
Realizamos la prueba en dos dispositivos diferentes. Allied Machine & Engineering Pruebas. Ambos son excelentes ejercicios, pero queríamos probar los tiempos de giro y la calidad de cada agujero. La prueba involucró el taladro inserto GEN3SYS XT Pro y el taladro 4TEX IC. Ambos tienen un diámetro de 1,343 pulgadas y perforan un agujero de 2,00 pulgadas de profundidad en acero laminado en frío de 1018.
GEN3SYS XT Pro
400 SFM (1137 RPM)
.016 IPR (18,3 IPM)
8,5 segundos por hoyo
45 Tiempo del segundo ciclo
4TEX
800 SFM (2275 RPM)
.0032 IPR (7,3 IPM)
20 segundos por hoyo
1 minuto y 4 segundos Tiempo de ciclo
4TEX
GEN3SYS XT Pro
El proceso de perforación puede ser tedioso y consume mucho tiempo. Las empresas de fabricación que trabajan con piezas largas o grandes pasan demasiado tiempo en cada pieza; el tiempo adicional para la refixturación hace que el proceso de perforación sea completamente demasiado largo. Ya sea que esté utilizando taladros magnéticos, taladros de banda o taladros radiales, un cambio a FlexCNC puede aumentar los tiempos de ciclo y ahorrar a las empresas una cantidad significativa de tiempo y dinero a largo plazo.
